Zobrazit méně
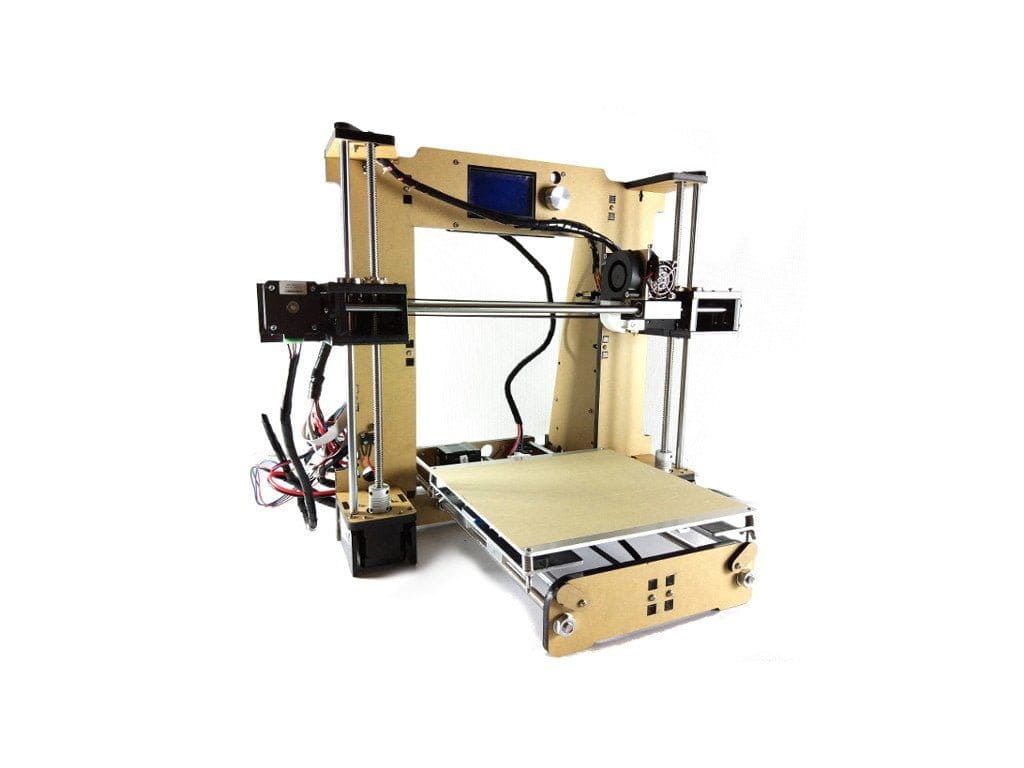
První dojem z Anet A6
Anet patří mezi dnes již nejznámější čínské výrobce 3D tiskáren. Kromě méně známého modelu "Anet A6" nabízí výrobce i mnohem rozšířenější model "Anet A8" a další hotové tiskárny, které se však pohybují ve výrazně vyšších cenových kategoriích. Tento test se věnuje modelu Anet A6. Nejprve se ale podíváme blíže na hlavní rozdíly mezi oběma levnými modely Anet.
Anet A6 vs. Anet A8
Oba modely jsou sady pro montáž 3D tiskáren, které se liší především v detailech. Nejvýznamnější rozdíl mezi Anet A6 a Anet A8 je větší displej modelu A6 a ovládání pomocí jednoho tlačítka. Displej Anet A6 zobrazuje až 12864 pixelů, zatímco displej A8 dosahuje pouze 2004 pixelů. Anet A8 se ovládá pomocí 5 tlačítek. Anet A6 naopak disponuje ovládáním jedním otočným tlačítkem. Použitá základní deska je u obou modelů nyní totožná.
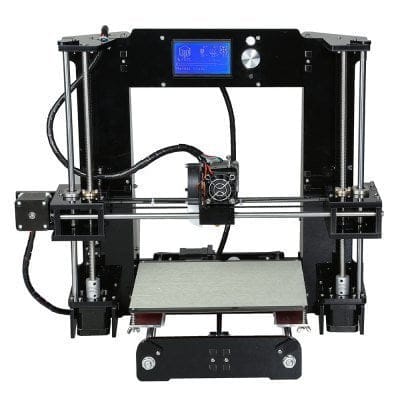
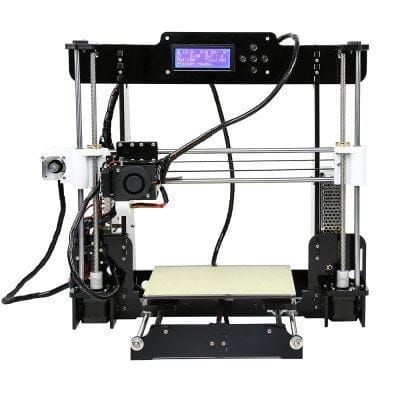
Dalším rozdílem je vedení osy X. Model A8 má vertikální vedení, obě vodící tyče tedy běží paralelně nad sebou, zatímco vedení tyčí modelu Anet A6 je horizontální, tedy vedle sebe. Všechny úchyty modelu A6 jsou z akrylu. Úchyty modelu A8 byly zčásti vytvořeny pomocí 3D tisku. Další rozdíl je v obsahu balení. Součástí balení A6 je 500gramový cívka bílého filamentu PLA. U modelu Anet A8 na to bylo rezignováno!
Obsah balení
Sada Anet A6 se dodává s vsemi potřebnými díly. Kromě dílů krytu jsou součástí balení i potřebné šrouby, řemínky, osy, vodící tyče atd. Součástí balení je i nářadí potřebné k montáži, takže i ti, kteří nemají k dispozici příslušné nářadí, mohou sadu tiskárny snadno sestavit. Výrobce dokonce přidává ke každé sadě Anet A6 rolku bílého PLA filamentu o hmotnosti 500 g. Po sestavení tedy nic nebrání prvnímu pokusu o tisk.
Obsah
Anet A6 vznikl jako odvozenina designu Prusa Josefa Prusy a patří zásadně do scény RepRap („Rapid Prototyping a Rapid Manufacturing“). Díky open-source designu by bylo možné reprodukovat Anet A6 i bez hotového kitu tiskárny.
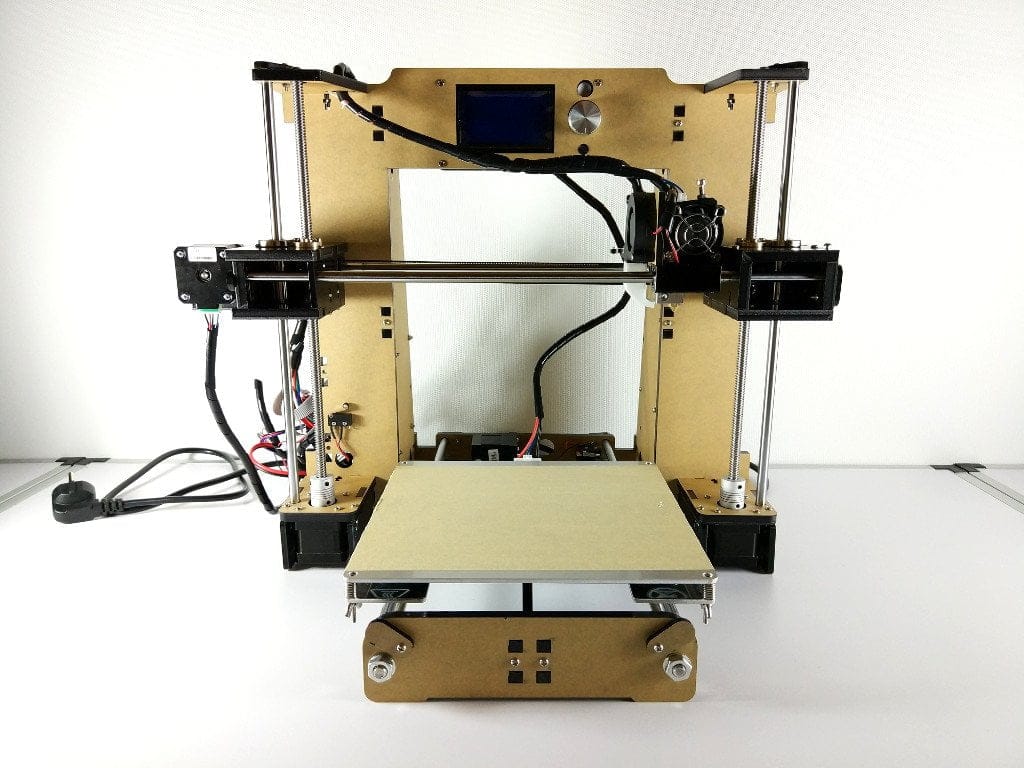
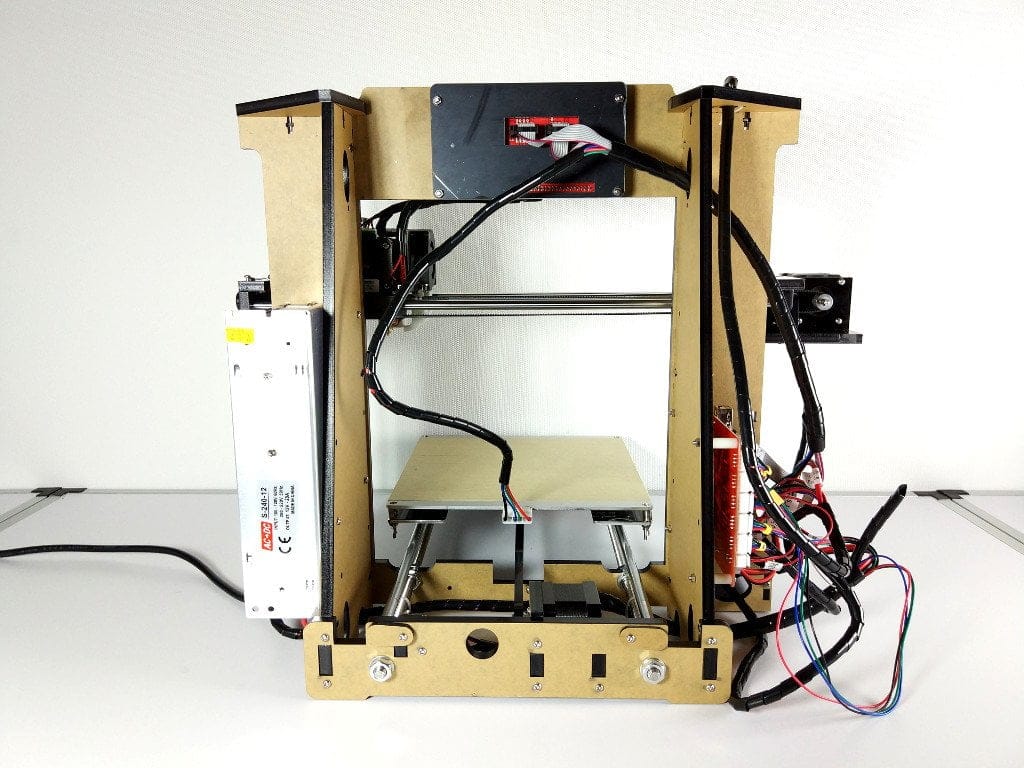
Zpracování tiskárny je vzhledem k ceně dobré. U testovaného kitu nebylo nutné žádné součástky dodatečně opracovávat a jednotlivé díly na sebe přesně pasovaly při skládání a šroubování. Obsažené ocelové hřídele byly rovné a bez problémů se montovaly. Přesto je třeba k těmto DIY kitům tiskáren z Číny přistupovat s jistou opatrností. Součástky našeho testovacího kitu sice byly bezchybné, ale není vůbec neobvyklé narazit na nepřesné hřídele, zkroušenou podložku pro tisk nebo jiné špatně zpracované díly!

Hardware
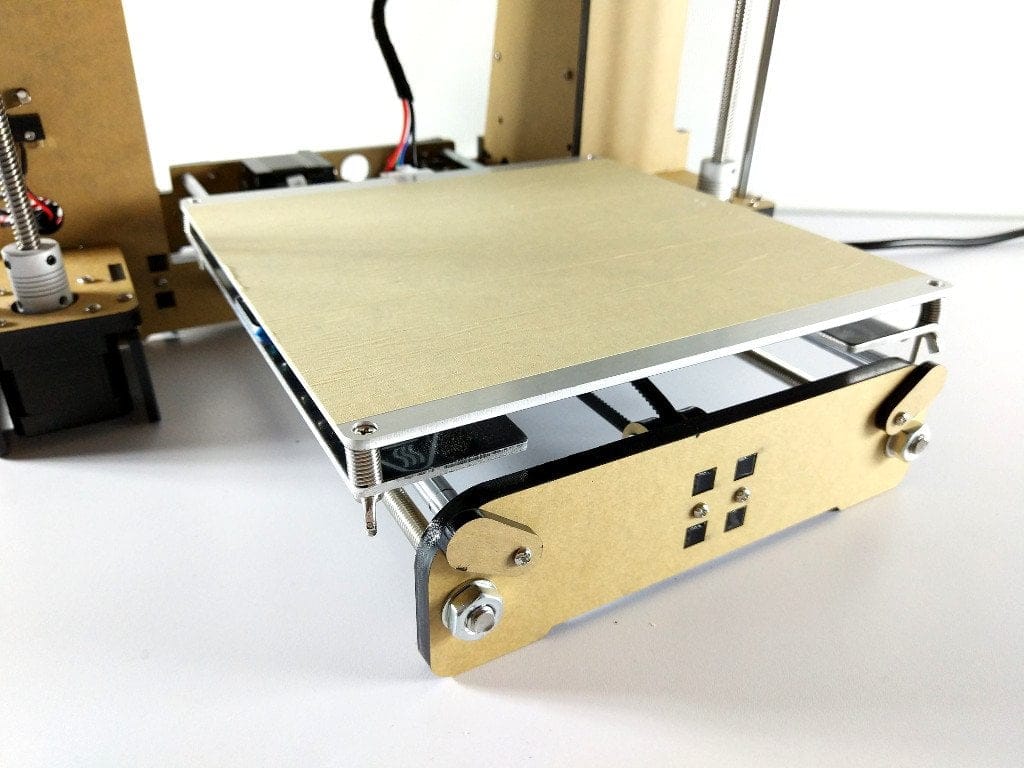
Tisková komora Anet A6 má rozměry 220 x 220 x 250 mm. Extrudér je typu „Direct Drive“, kdy je extrudér umístěn přímo nad hotendem, což vede ke zvýšené hmotnosti na ose X. Tryska (nozzle) má průměr 0.4 mm. Tisková výška vrstvy se pohybuje mezi 0.1 a 0.2 mm. Podporován je 1.75 mm filament z různých materiálů (uvedeny jsou ABS / PLA / HIPS). Přesnost os X a Y uvádí Anet jako 0.012 mm. Přesnost osy Z je 0.004 mm. Použité motory jsou blíže neurčené krokové motory NEMA17. Hlavní deska je typu Anet V2.0.
Sestavení Anet A6
Divné, kde je návod k montáži? Tisknutý návod k montáži není součástí sady Anet A6. Místo toho Anet přikládá čtečku karet USB ve formě klíče s příslušnou 16GB Micro SD paměťovou kartou. Na paměťové kartě je kromě obrázkového návodu k montáži i program sliceru „Cura“, odpovídající ovladače tiskárny a testovací soubory optimalizované pro A6, které lze tisknout okamžitě po sestavení.
Součástí dodávky je sice převážně obrázkový návod k sestavení, přesto je zejména pro začátečníky doporučeno sledovat videonávod na YouTube. Krok týkající se koncového spínače osy Z byl v obrázkovém návodu dokonce zcela vynechán, což na konci sestavy jistě způsobilo velké rozhořčení. Ani na videonávod od výrobce se však nelze spoléhat 1:1. Nosič podložky s vyhříváním je podle obou návodů montován špatně otočeně, čímž řemen neběží rovnoběžně.
Sestavení našeho testovacího vzorku si můžete prohlédnout v tomto videu.
 Přehrát video na YouTube
Kalibrace tiskárny Anet A6
Než vůbec začnete tisknout, je třeba tiskárnu zkalibrovat. Osy Z a X musí být paralelní, podložka na ose Y musí být vodorovná a musí se upravit také vzdálenost mezi tryskou a vyhřívanou podložkou. Výšku podložky lze korigovat pomocí čtyř šroubů s křídlovými maticemi. Maximální vzdálenost od trysky by neměla přesáhnout 0,1 mm. Pro dosažení této vzdálenosti položte na podložku list papíru. Při projíždění trysky po papíře byste měli cítit mírný odpor. Všechny řemínky tiskárny musí být dostatečně napnuté, jinak budou výsledky tisku nepřesné.
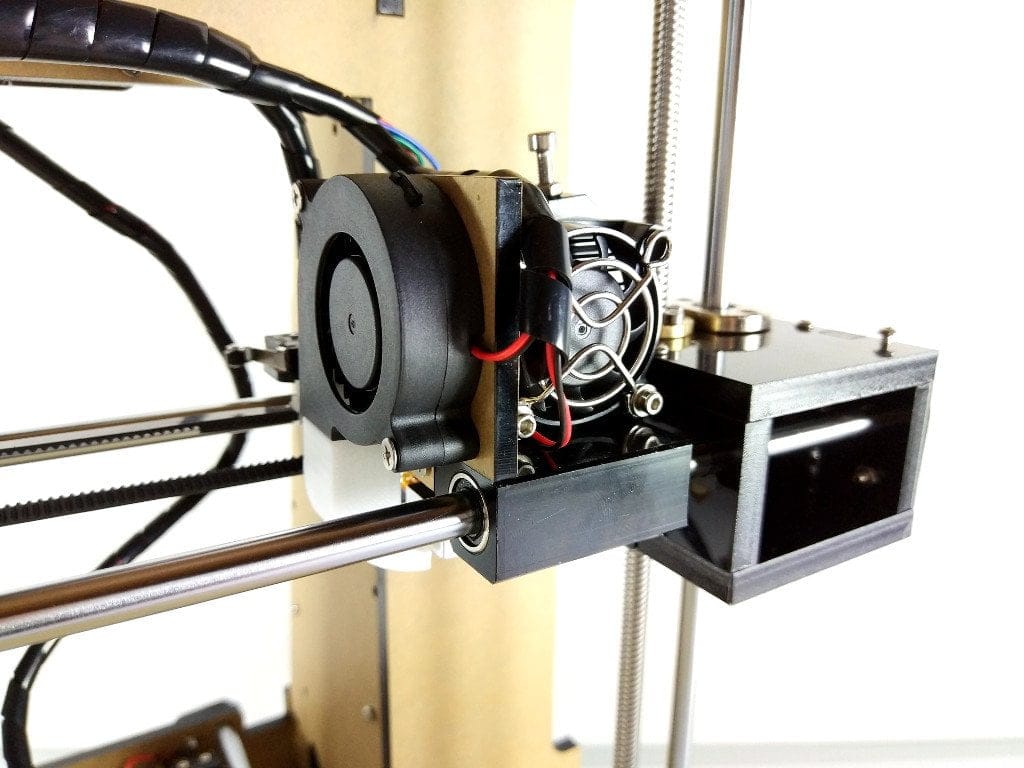
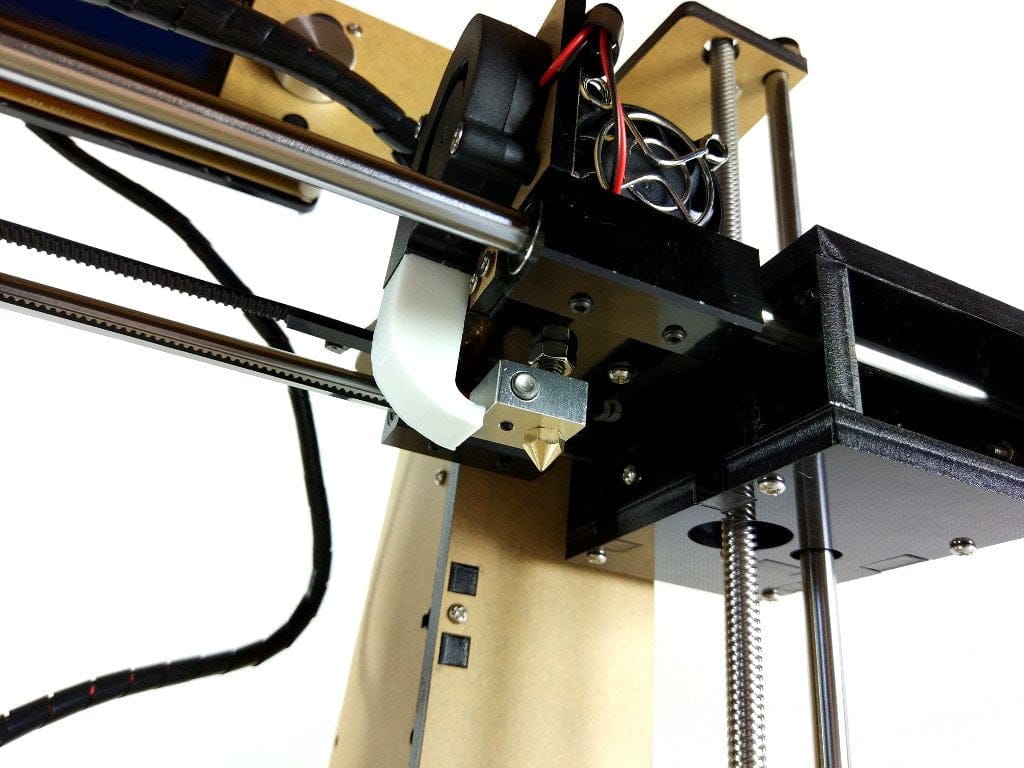
Dalším krokem je zavedení filamentu. Pro získání prvních zkušeností můžete bez obav použít dodaný filament. Filament se zavádí přímo do extruderu. Za tímto účelem stiskněte kovovou páku s pružinou dolů a protlačte filament malým otvorem. Poté musíte s mírným tlakem provést filament kolem dopravního kolečka skrze další otvor přímo do trysky. Správné zavedení filamentu poznáte podle toho, zda z trysky vytéká roztavený filament. Samozřejmě byste měli trysku předehřát na přibližně 200 °C! Filament lze vyjmout tak, že jej na několik centimetrů protlačíte vyhřátou tryskou, stisknete páku dolů a s razancí vytáhnete filament nahoru.
Pro lepší názornost zde ještě jednou video o kalibraci Anet A6
 Přehrát video na YouTube
První tiskové pokusy
Pokud jste výše uvedené kroky provedli správně, prvnímu tisku nic nebrání. Začátečníkům doporučujeme tisknout nejprve tiskové soubory dodané na SD kartě. K tisku vložíte SD paměťovou kartu do příslušného slotu na základní desce. Poté zapnete Anet A6 a vyberete SD paměťovou kartu jako médium pro tisk. Alternativně lze tisknout také přes připojený počítač. Propojení mezi počítačem a tiskárnou se vytvoří prostřednictvím USB rozhraní základní desky. Potřebné ovladače se rovněž nacházejí na SD paměťové kartě.
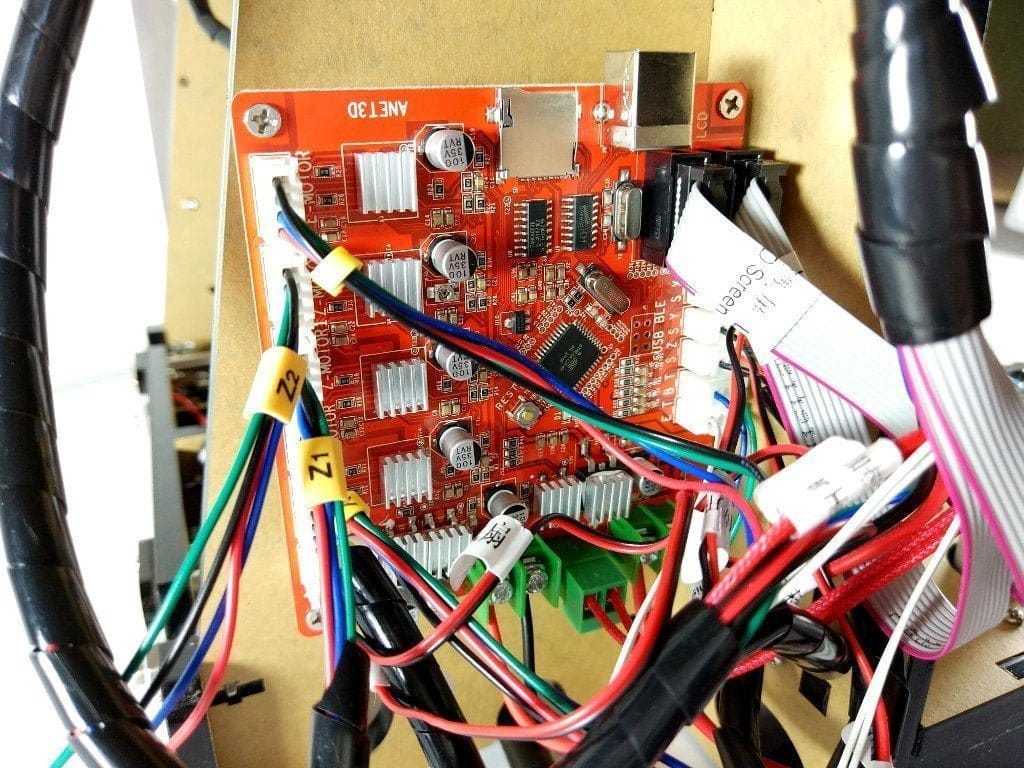
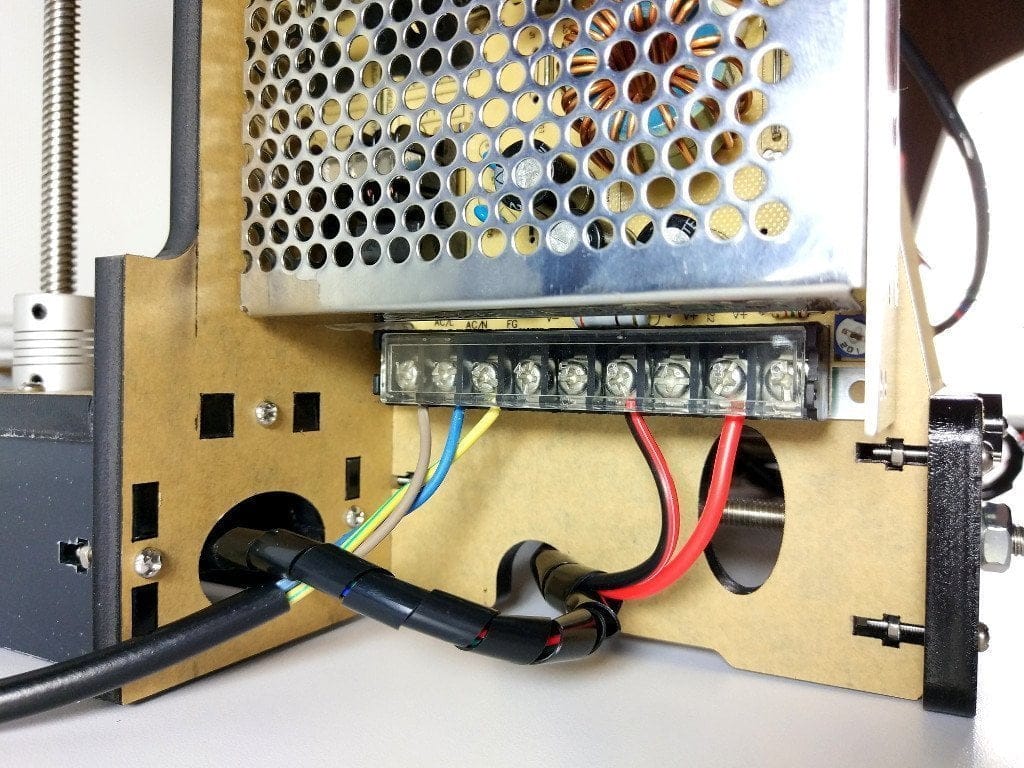
Po spuštění tiskové úlohy se vyhřívaná podložka a tryska zahřejí na teplotu předepsanou v souboru GCODE. Aktuální teplotu lze sledovat a kontrolovat na displeji. Teplota vyhřívané podložky obvykle bývá mezi 50 °C a 60 °C. Teplota trysky závisí na použitém filamentu. Většina výrobců filamentu uvádí vhodné tiskové teploty. Tiskové teploty jsou uvedeny i na přiloženém filamentu Anet. I zde platí: experimentujte! Při našich prvních tiskových pokusech byla vyhřívaná podložka standardně nastavena na 50 °C a tryska na 200 °C. S filamentem Anet jsme dosáhli lepších výsledků tisku při 60 °C a 210 °C. Doporučeným prvním tiskovým pokusem by byl „XYZ-Calibration-Cube“. Tento malý krychlička se rychle vytiskne a přesnost tisku lze přeměřit posuvným měřítkem.
Naše první zkušenosti s tiskem na Anet A6 jsou více než pozitivní. Pokud dodržíte všechny kroky pro uvedení do provozu, může se povést i první tisk a dosáhnout přesného výsledku. Ve srovnání s mnohem dražšími hotovými tiskárnami výsledný tisk na Anet A6 nijak nezaostává.
GCODE přizpůsobený pro Anet A6 pro kalibrační krychli XYZ si můžete stáhnout zde: https://www.dropbox.com/s/u5dtx1a989sivrw/AA_xyzCalibration_cube.gcode
CAD a slicery
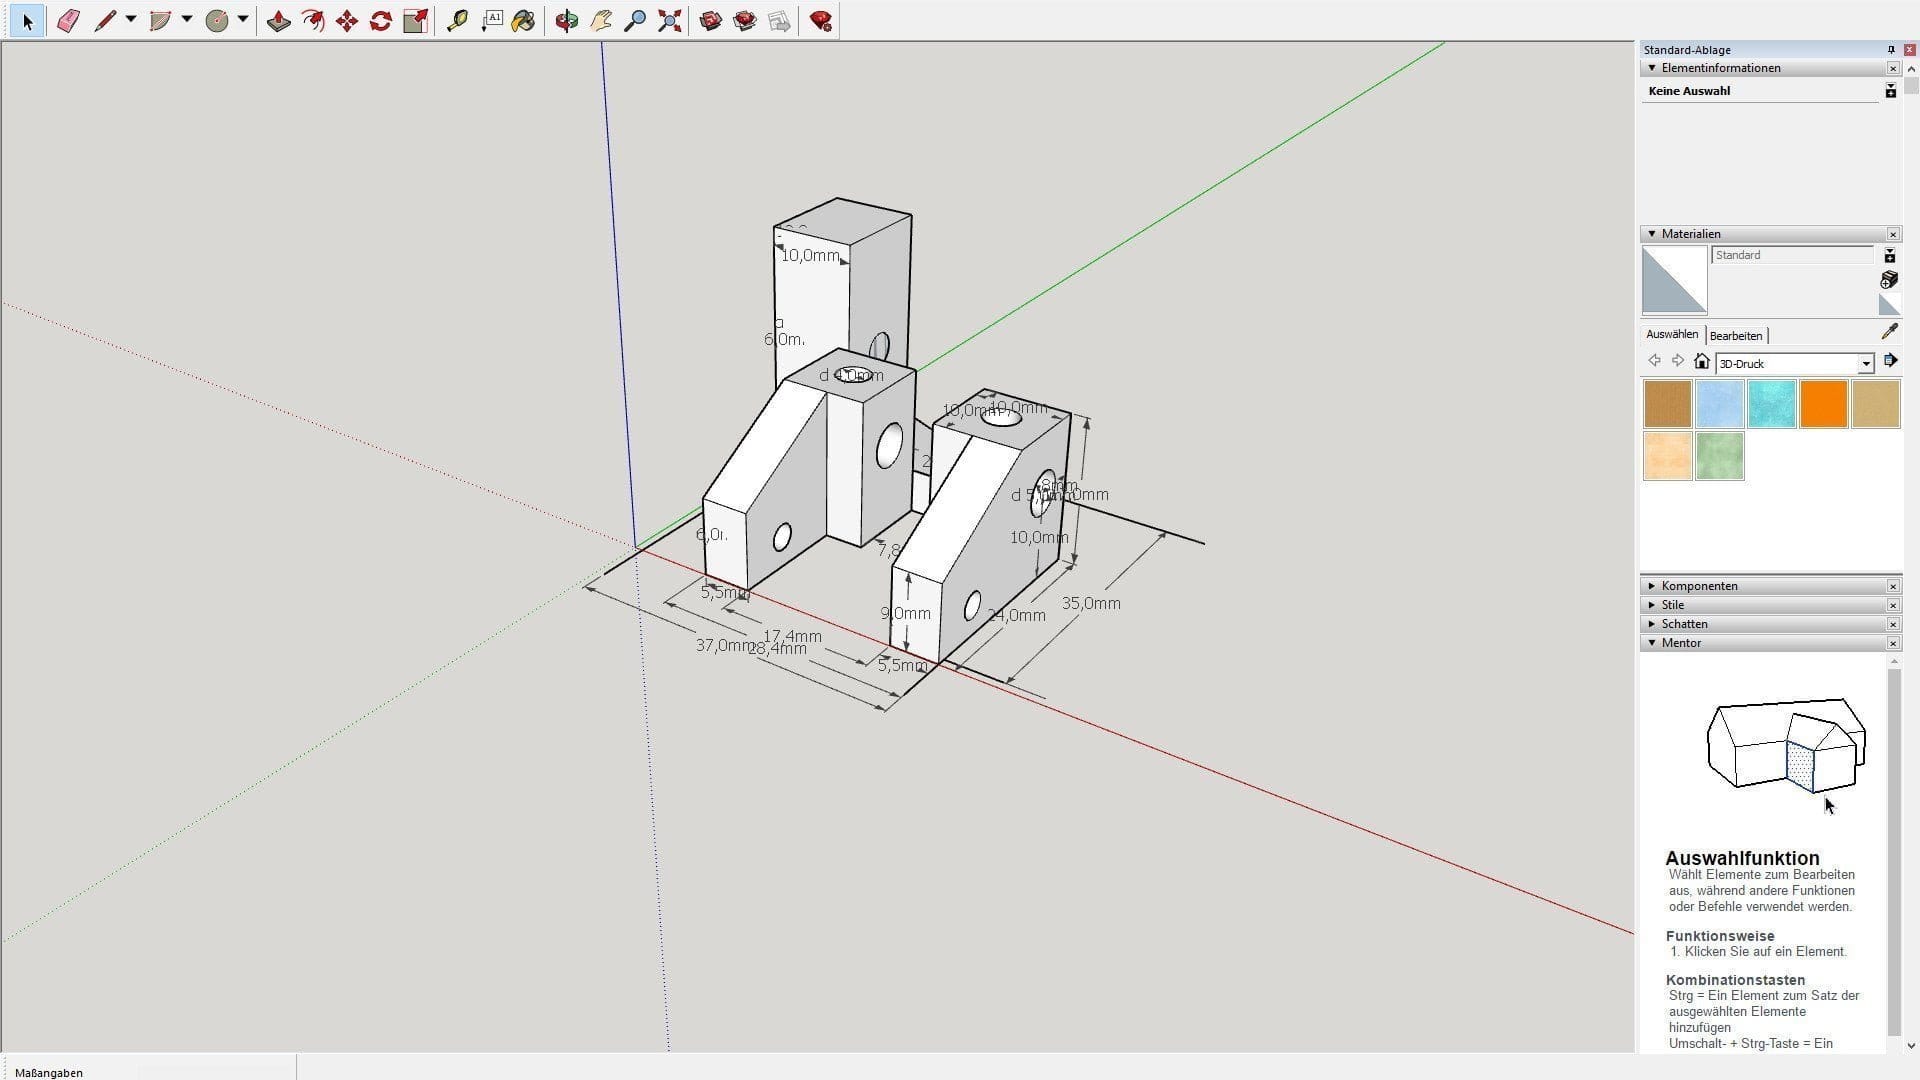
Vlastní 3D modely vytváříte pomocí tzv. „CAD programů“. Jedním z uživatelsky nejpřívětivějších je „TinkerCAD“, což je „prohlížečový nástroj pro 3D návrh a modelování“. Můžete okamžitě začít modelovat bez nutnosti stahovat jakýkoli software a hotový 3D model exportovat jako soubor STL. Pokročilejší uživatelé by se měli podívat na „SketchUp“. Tento bezplatný 3D program je sice komplexnější, ale nabízí výrazně více možností modelování.
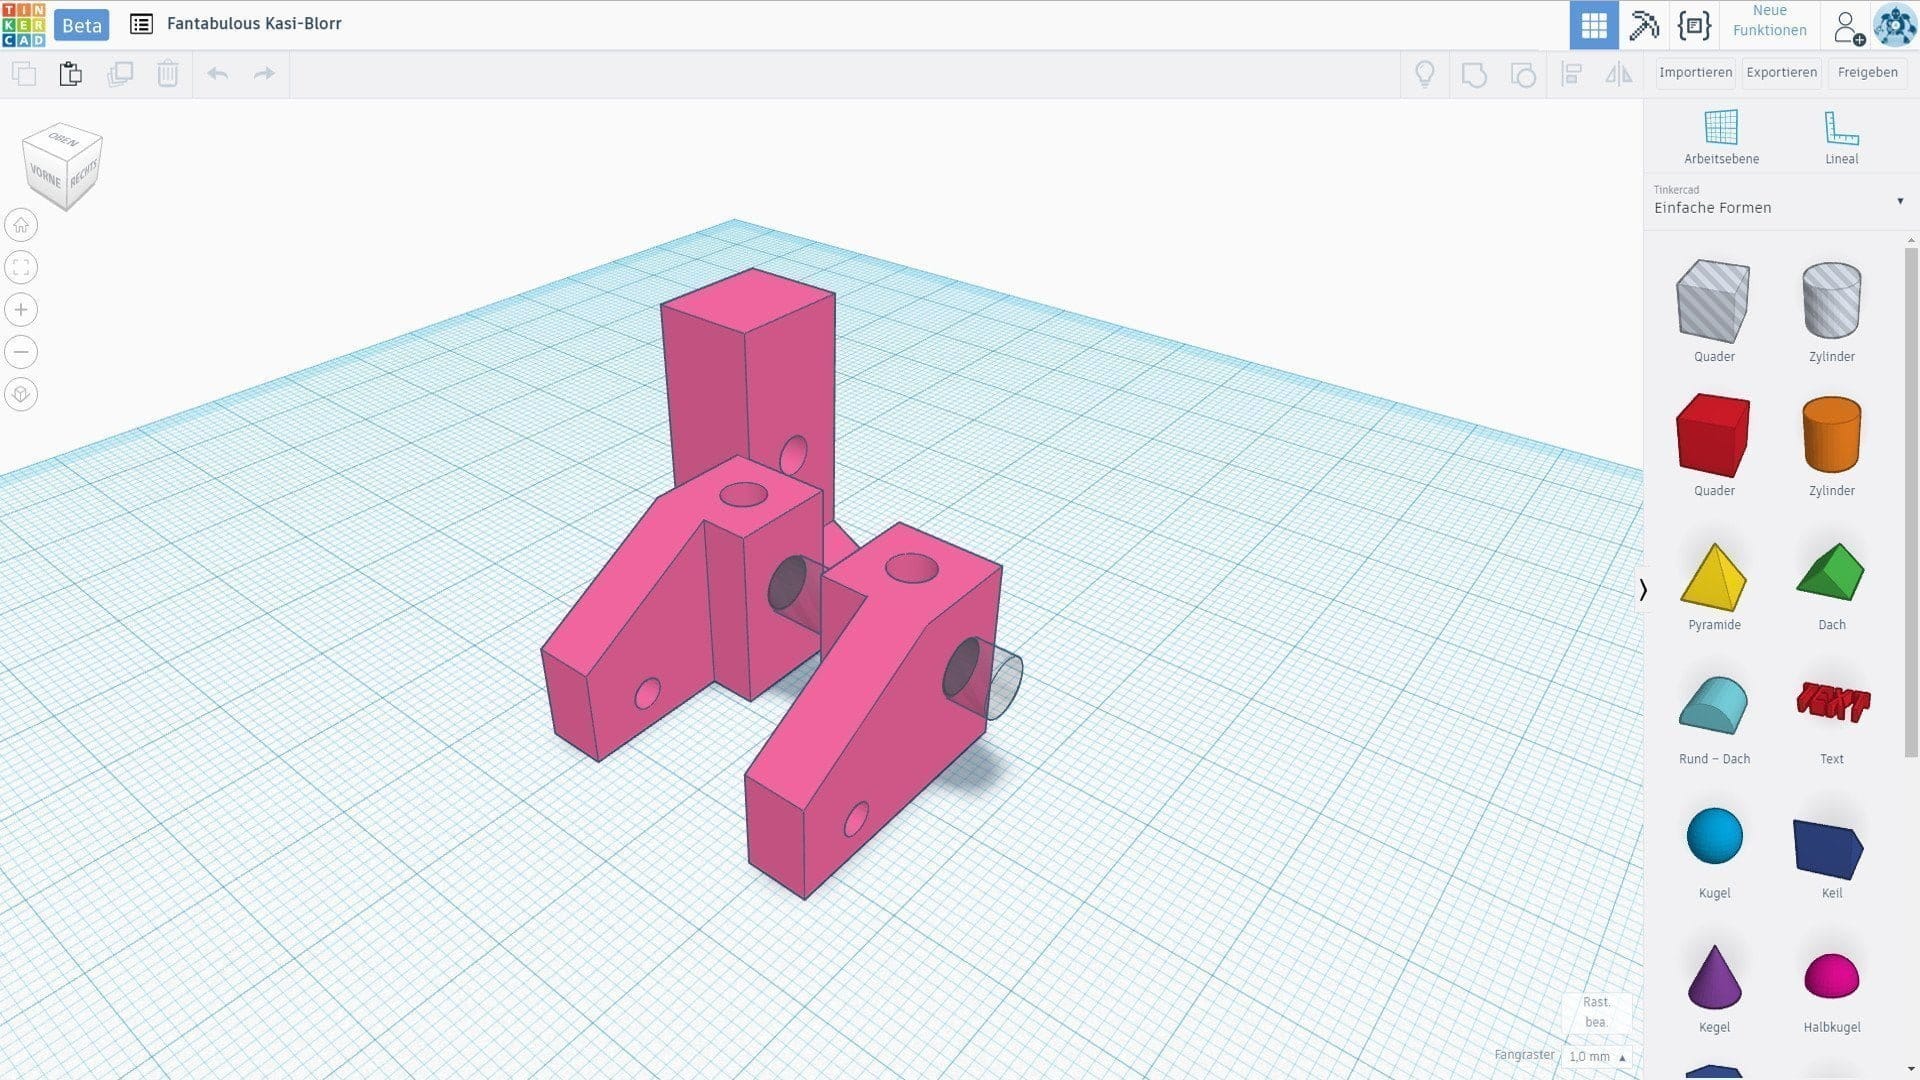
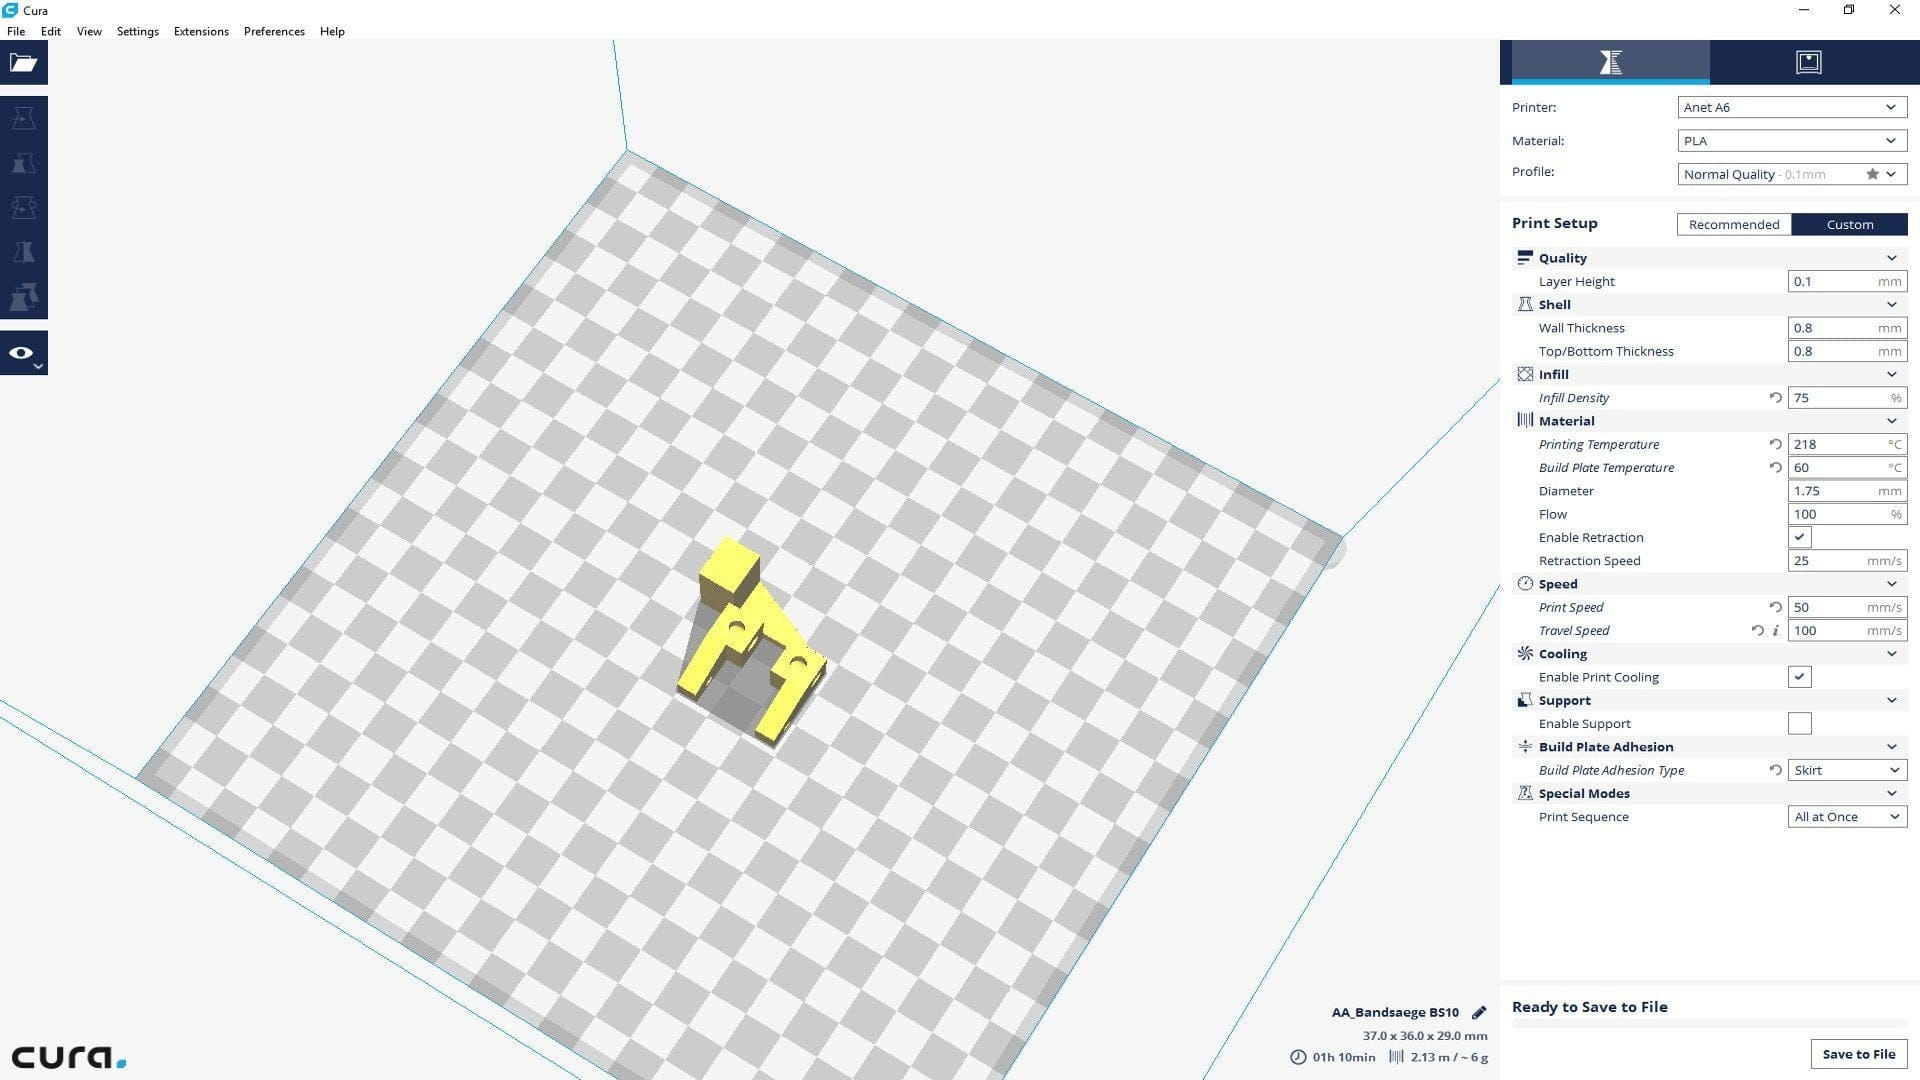
Po vytvoření 3D modelu a uložení ve formátu STL je třeba aplikaci „slicer“, která z něj vytvoří tisknutelný soubor GCODE. Nejznámějším bezplatným 3D slicerem je „Cura“. Po stažení a instalaci Curu je nutné vytvořit nový profil tiskárny 3D s příslušnými parametry pro Anet A6. Začátečníci mohou využít i hotový profil uživatele „maciekish“. 3D model ve formátu STL se nyní importuje do Curu. Následně lze nastavit velké množství parametrů tisku. Kromě rychlostí lze mj. zadat výšku vrstvy, výplň a další parametry, které se přenesou do GCODE. Zobrazí se také náhled průběhu tisku, odhadovaná doba tisku a spotřeba filamentu. GCODE lze exportovat na SD kartu, nebo tisknout přímo z Curu, pokud je propojen s tiskárnou Anet A6 přes USB rozhraní.
Vylepšení Anet A6
DIY 3D tiskárna je často rozsáhlý kutilský projekt, při kterém rádi vyměníte díly pro dosažení ještě lepších výsledků tisku. Na jedné straně existují tisknutelná vylepšení, která lze poměrně snadno implementovat, na druhé straně jsou ale i rozsáhlé modifikace, které zásadně mění původní Anet A6. Přehled možných úprav najdete níže. Mnoho zde uvedených vylepšení jsme sami podrobně otestovali.
Tisknutelná vylepšení
Fan-Duct (chladicí kanál ventilátoru): Toto vylepšení zajišťuje rovnoměrné chlazení filamentu a patří mezi nejdůležitější tisknutelná vylepšení.
Y-Belt Tensioner (napínák popruhu): Aby popruh na ose Y byl vždy řádně napnutý, doporučuje se vytisknout tento napínák.
Y-belt napínač od Photograaf16
X-Belt Tensioner (napínák řemene): Řemen osy X by také neměl být nikdy uvolněný. Tento napínák řemene nabízí dobré řešení.
X-Belt Tensioner od vernierroger
Nut Cover stolu (šrouby vyhřívané podložky): Tímto vylepšením je kalibrace vyhřívané podložky ještě jednodušší.
Ochranný kryt na tablet s otvorem pro pera od AndrewUsov
Vodicí prvek filamentu: Aby se filament nezapletl, je k dispozici tento praktický vodicí prvek, který vede filament rovnoměrně k extrudéru.
Vodič vlákna pro tiskárny Tablette od CanalVap
Vyměnitelná vylepšení
Kluzná ložiska Igus (RJ4JP-01-08): Jednou z prvních ne-tisknutelných vylepšení byla výměna originálních kuličkových ložisek za kluzná ložiska Igus RJ4JP-01-08. Tato celoplastová kluzná ložiska jsou vyrobena ze speciálního plastu iglidur®, který je obzvlášť odolný vůči opotřebení a má samomazné vlastnosti. Výhodou kluzných ložisek Igus oproti továrně instalovaným lineárním ložiskům LM8UU je snížená hlučnost a bezúdržbovost. Pro přestavbu na ložiska Igus RJ4JP-01-08 je celkem potřeba 8 těchto kluzných ložisek, která jsou dostupná již za 2 EUR za kus.
Kluzné ložisko Igus RJ4JP-01-08
Přesná hliníková tyč Igus (AWMP-08): Ocelové tyče součástí sady Anet A6 Printer-Kit nejsou nijak zvlášť kvalitní. Kdo hledá levnější alternativu, měl by se podívat na přesné hliníkové tyče Igus. Tyto anodizované plně hliníkové tyče jsou přímo od Igus k dostání od 8,65 € za metr. Samozřejmě si necháte tyče i na míru naříznout. V našem testu jsme tyče osy X vyměnili za dvě AWMP-08 a čtyři Igus RJ4JP-01-08. Sáně sice po ose X jezdí celkově tužeji, za to je zřetelně znatelný pokles hlučnosti. I výsledek tisku se zdá být pocitově přesnější.
GT2 ozubené řemeny a kladky: Vyplatí se vyměnit originální ozubené řemeny a kladky. Bohužel Anet použil velmi tuhé ozubené řemeny, které se při zvyšujícím se napětí srovnatelně rychle povolí. Zajímavá je také výměna za kladky se 20 zuby. Kladky s větším počtem zubů umožňují vyšší tiskovou rychlost. Kladky s menším počtem zubů naopak umožňují přesnější výsledek tisku. Pokud měníte kladky a ozubené řemeny, nezapomeňte zkontrolovat, zda je nastavení kroků stále správné.
- 16 zubů: 100 kroků/mm
- 20 zubů: 80 kroků/mm
- 25 zubů: 64 kroků/mm
Zubová řemenice GT2 s kladkami
E3D-V6 Bowden: Zajímavý je také přestavba přímého extrudéru na extrudér E3D-V6 Bowden. Výhodou přestavby na Bowden je nižší hmotnost na ose X, čímž lze dosáhnout přesnějších tisků při vyšší tiskové rychlosti. Zároveň se však zvyšuje vzdálenost mezi extrudérem a tryskou, kvůli čemuž se velmi měkká filamenta velmi těžko tisknou v nastavení Bowden. Těm, kteří chtějí přepínat, doporučujeme napodobeninu extrudéru E3D-V6 Bowden, která je k dostání již od 7 €. Pevně musí být také karoserie na ose X přestavěna na typ Bowden. Velmi dobré návrh s hezkým názvem "Frankenstein" najdete na Thingiverse.
Induktivní / kapacitní snímač přiblížení: Neustálé znovu nastavování tiskové podložky se může časem stát velmi frustrujícím. Úlevu přináší kapacitní nebo indukční snímač přiblížení, který nahrazuje koncový spínač Z. Snímač přiblížení se montuje přímo na saně extrudéru. Ruční korekce výšky vzdálenosti mezi tryskou a podložkou pak již není nutná. Aby se taková "Autolevel" přestavba zdařila, musí se do hlavní desky tiskárny Anet A6 nahrát jiný firmware. Nejznámějším alternativním firmwarem pro řadu tiskáren Anet A6 a Anet A8 je tzv. "SkyNet 3D" firmware. I u samotných senzorů je třeba dodržet několik pravidel. Kapacitní senzor je nejlepší volba, pokud tisknete na skleněný povrch, protože indukční senzor sklo nerozpozná. Indukční senzor naopak obvykle pracuje přesněji, ale rozpoznává hlavně kovové předměty. Je třeba také dbát na napětí, na kterém je snímač přiblížení provozován. Většinou jsou senzory provozovány na 6 až 36 voltech. Některé senzory lze provozovat i na 5 voltech, ale pak jsou chyby měření běžné. Aby byl senzor správně rozpoznán hlavní deskou Anet, doporučuje se mezi něj vložit optočlen, aby při spínání nezůstávalo zbytkové napětí.
Skleněná deska jako tisková plocha: Pokud filament nedrží dostatečně dobře nebo nechcete neustále měnit Modotape, doporučuje se přechod na sklo jako tiskovou plochu. Vhodné sklo (215 x 215 mm) si necháte u řady odborných prodejců nařezat na míru. Alternativně si můžete zakoupit již nařezanou desku z borosilikátového skla. Výhodou skla je velmi dobrá přilnavost, snadné čištění a velmi hladký výsledek tisku. Pokud tisk na skle přímo nedrží, pomoci může lehčí nanesení lak na vlasy, což vytvoří lepší strukturu podložky. Pokud filament ani pak nedrží, pomůže potření skleněné plochy tenkou vrstvou UHU-Stic. Takto udržíte garantovaně každý, i ten nejnáročnější filament!
Náš závěr
U tiskárny Anet A6 není možné ji jen postavit a začít tisknout. U této 3D tiskárny si musíte poradit sami, protože obdržíte pouze díly potřebné k sestavení funkční 3D tiskárny. Přívětivost pro začátečníky je průměrná. Návod k sestavení je zčásti chybný a předem je vhodné se podrobně seznámit s tématem „Anet A6“. I po hodinách práce, kdy konečně složíte 3D tiskárnu, je nutné ji ještě skalibrovat a seřídit, abyste dosáhli čistých výsledků tisku.
Pro ty, kteří rádi kutilují a mají rádi hobby DIY, je Anet A6 jednou z nejlevnějších možností, jak sestavit funkční 3D tiskárnu. Pokud byste si všechny díly kupovali zvlášť, skončili byste pravděpodobně dražěji, než kdybyste rovnou pořídili stavebnici Anet A6. Stavebnice Anet A6 a A8 se vyrábí jen za nákladové ceny. Anet proto šetří na podpoře uživatelů a trpí tím i kontrola kvality. Ačkoli můžete mít štěstí a obdržet dokonale sedící díly, je možné, že narazíte na sadu např. s prohnutými hřídeli, vadnými závity nebo křivou vyhřívanou podložkou.
Shrnutí: Vyplatí se pořídit si tiskárnu Anet A6 Printer-Kit. Možnosti úprav jsou neomezené a kvalita tisku je také přesvědčivá. Kdo chce levně začít s 3D tiskem, měl by rozhodně zvážit Anet A6 Printer-Kit!
Technické údaje
Obecné informace
- Model
- Anet A6
- Typ
- Tiskárny FDM
- Materiál krytu
- Akryl
- Základní deska
- Anet V2.0
- Rychlost tisku
- 40 - 120 mm/s
- Přesnost v ose XY
- 0,012 mm
- Přesnost v ose Z
- 0,004 mm
- Velikost
- 48,00 x 40,00 x 40,00 cm
- Hmotnost
- 9 kg
Tryska (Nozzle)
- Typ
- Jedno
- Průměr
- 0,4 mm
- Teplota
- až 260 °C
- Výška vrstvy
- 0,1 – 0,4 mm
Tisková podložka
- Velikost tiskové plochy
- 220 x 220 x 250 mm
- Vyhřívaná podložka
- Ano
Extruder
- Typ
- Přímo
- Materiál
- 1,75 mm ABS, HIPS, PLA atd.
Komentáře (10)
Ve svých videích máte na tiskové desce skleněnou desku. O jakou desku jde a kde se dá koupit? Díky
Ahoj, skleněnou desku jsem si sám nastříhal ze skla z rámu na obrázek. Stálo mě to přibližně 3 €. Samozřejmě si můžete koupit i desky řezané na míru, ty jsou ale o něco dražší. Sklenářské nůžky seženete také už za několik eur.
Ahoj, už jsi vyzkoušel SkyNet s Anet A6? Včera jsem si objednal senzor, ale nevím, co s ním přesně dělat. Můžu ho rovnou připojit, nebo potřebuju optokopler, jak píšeš?
Ahoj, SkyNeti, budu flashovat během několika dnů. Ještě jsem čekal, protože LJC18A3-H-Z/BX s dopravou z Německa byl na Amazonu vyprodán (teď je však opět skladem!). Senzor mám nyní tuhle. Který jsi si objednal ty? LJC18A3-H-Z/BX NPN NO by šel případně provozovat i na 5 V bez optokopleru. Netuším, jak nepřesné by pak byly naměřené výsledky. To ale ještě vyzkouším.
Přesně na místě! Opravdu děkuji za tento podrobný test Anet A6. Právě jsem si tiskárnu objednal u Gearbest a už se nemohu dočkat. Jak dlouho podle vás bude trvat dodání?
Dobrý den,
Nejprve děkujeme za podrobný test, který mi velmi pomohl s prvními kroky s Anet A6. Z mé zkušenosti s tiskárnou bych rád zveřejnil tento příspěvek, možná pomůže někomu dalšímu.
Vyměnitelná vylepšení:
1. Podle mého názoru by na prvním místě seznamu měl být jiný držák heatbedu. Dodávané „H“ je příliš měkké a slabé. Neustále se deformuje a) při zahřívání a b) pod napětím pružin a šroubů pro vyrovnání tiskové podložky. Držák jsem vyměnil za tento a s výsledkem jsem velmi spokojený: ruthex Heatbedholder / Heizbetthalter – Anet A8 A6 E10. U velkého internetového prodejce stojí přibližně 30 eur. Není levný, ale vyplatí se mimo jiné i díky přiloženým destičkám, které lze přišroubovat mezi držák a uchycení řemenu osy Y, aby se zlepšilo vedení řemenu.
2. Výměna pružin pro nastavení vyhřívané podložky za silikonové tlumiče. Výhoda: Pružiny trvale stlačené opotřebí a změkčují. Podložka musí být často znovu nastavována. Silikon enormně zlepšuje stabilitu. Vhodné tlumiče najdete například zde: https://shop.bohrers.de/silikonpuffer-4stk.html
3. Izolace ze silca vlnu mezi vyhřívanou podložkou a držákem vyhřívané podložky. To zajišťuje menší tepelné ztráty a rychlejší nahřátí vyhřívané podložky. Odpovídající podložku ve velikosti vyhřívané podložky najdete například zde: https://shop.bohrers.de/heizbettisolierung-silcawool-220-220-13mm-285.html
Společně s 15mm silikonovými tlumiči a novým držákem vyhřívané podložky mi to zajišťuje skvělé výsledky tisku.
4. Alternativa k desce z borosilikátového skla: Pořídil jsem si skleněnou desku od Anycubic (ANYCUBIC Ultrabase 3D). Ta se jednoduše nalepí na hliníkovou vyhřívanou podložku. Navíc má zkosené hrany, díky kterým se k šroubům vyhřívané podložky dostanete i při namontované desce.
U této skleněné desky se obejdete bez jakýchkoli dalších lepivých prostředků (lak na vlasy, tyčinka UHU nebo podobně). PLA tisknu při teplotě podložky 50–60 stupňů. Při tom PLA přilne k skleněné desce jako přilepené (pokud je vše správně nastaveno). Jakmile vychladne vyhřívaná podložka na asi 30 stupňů, vytištěný objekt se od skleněného povrchu uvolní sám a lze ho snadno sundat. Protože nejsou potřeba žádné další lepivé prostředky, skleněná deska zůstává vlastně vždy čistá a musí se jen zřídka čistit alkoholem nebo čistidlem na sklo.
Tisknutelná vylepšení:
1. A6 Flexible Filament Guide: https://www.thingiverse.com/thing:2242903
Ačkoli je to určeno především pro snazší zpracování a zavádění flexibilního filamentu, výrazně usnadňuje i výměnu běžného filamentu. Metoda popsaná i v tomto článku, kdy se filament nejprve protlačí zahřátou tryskou a následně je tahem ven z extrudéru, u mě skončila ve 7 z 10 případů ucpaným extrudérem (respektive krčkem k trysce). Rozbírat při každé výměně extrudér je otravné. S touto tištitelnou nástavbou nyní výměna probíhá bez problémů. Filament odříznu nad vstupem do extrudéru a nechám extrudér (samozřejmě s zahřátou tryskou) vytlačovat filament, dokud nic nevyjde ven (přibližně 40–50 mm). Poté zavedu nový filament shora tak, aby jej extrudér zachytil rovně, a nechám opět vytlačit. Během zatlačování dolů extrudér nový filament trochu narovná a následně vytlačí starý filament z trysky. Samozřejmě musíte vytlačovat, dokud ven nevyjde nový filament. Tento způsob výměny spotřebuje více filamentu (přibližně 5 cm starého a pár centimetrů nového), než když filament vytáhnete ven shora. Mně to ale stojí za to, protože nemusím trvale rozebírat extrudér.
Ještě několik poznámek k článku:
1. Žádná deska Anet Board V2.0 neexistuje. Číslo verze zobrazené na displeji se vztahuje k firmwaru. Deska je stále verze 1, případně doplněná číslem revize. Na desce, která byla dodána s mým A6 v listopadu, bylo stále uvedeno „V1.0“, zatímco na desce, kterou jsem si navíc objednal pro testování a bastlení, je vytištěno „V1.5“.
2. GT2 ozubené řemenice a kladky: Instalace pouze kladek se 20 zuby na palec je k ničemu, protože dodávaný řemen má 16 zubů na palec. Musíte vyměnit i řemeny. Kromě toho je NAPROSTO nutno zdůraznit, že je třeba upravit nastavení kroků na mm v nastavení tiskárny. Pokud tisknete s nastavením pro staré řemeny se 16 zuby, vytištěné díly budou příliš velké. Nastavení pro osy X a Y je třeba změnit na 80 kroků/mm, aby rozměry tisků opět seděly.
3. Y-Belt Tensioner (napínák řemenu): Napínáky řemenu podobné tomu výše odkazovanému by se neměly používat bez takzvané „Frame Brace“, například této: https://www.thingiverse.com/thing:1896013
Taková výztuha zajistí, že se přední upevňovací deska, na které je napínák řemenu, uprostřed neprohne (tlakem šroubu), případně se dokonce nezlomí, pokud šroub omylem příliš utáhnete.
Aha, a ještě jeden tip z vlastní zkušenosti: Pokud tisky nejsou takové, jak jste očekávali, protože jednotlivé vrstvy jsou stále posouvány, zkontrolujte kromě všech ostatních možných příčin chyby (napětí řemene, uvolněné šrouby, posouvající se osy, po kterých se pohybuje tisková hlava a vyhřívaná podložka atd.) také, zda se netřese hotend. Tisková hlava sice přijde k sestavě již namontovaná, to ale neznamená, že je správně sestavená. Na hotendu je matice, která by ve skutečnosti měla být pod deskou, jako protimatice, pod deskou, která slouží k vedení hotendu k extrudéru (saně tiskové hlavy). U mě byla matice přímo u vyhřívaného bloku, tedy na špatném konci hotendu. Díky tomu při rychlých pohybech tiskové hlavy to třáslo jako ocáskem beránka, což nakonec způsobilo posun jednotlivých vrstev při tisku. Poté, co jsem matici pod saněmi tiskové hlavy řádně utáhl, tiskárna nyní tiskne velmi dobře.
Ahoj Stephane, děkujeme za velmi podrobný příspěvek a užitečné tipy. Postup s krokováním u kladky a výměny ozubeného řemene jsme výše doplnili. V zimě na A6 určitě budu mít opět více času. Článek pak bude kompletně přepracován :).
Ahoj,
právě sestavuji svůj Anet A6 a hned od začátku bych chtěl zapracovat jimi zmíněná vylepšení.
Vyměnil jsi pouze přesné vodící tyče osy X za hliníkové, nebo i tyče ostatních os?
Díky a mnoho pozdravů
Děkuji, to bylo velmi užitečné.
Dobrý den,
Mám problém, že držák osy X nahoře naráží do horní desky, tedy do šroubů umístěných úplně nahoře, nebo pokud jsou tyto šrouby odstraněny, do akrylu.
Tím se tedy vůbec nedostanu na 240 mm (250 mm neexistuje ani ve firmwaru, ověřitelné v režimu ručního nastavení polohy)
Existuje na to nějaké řešení?
Navíc to nikdy není 500 g. Možná tak 50?
Jak jste vedli kabely od extrudéru k základní desce? U mě se zasekávají mezi levou tyč a extrudér.