Inhoud
Eerste indruk van de Anet A6
Anet is inmiddels een van de bekendste fabrikanten van 3D-printers uit China. Naast het iets minder bekende "Anet A6" verkoopt de fabrikant ook het veel bekendere model "Anet A8", evenals andere kant-en-klare printers die zich in aanmerkelijk hogere prijsklassen bevinden. Deze test gaat over de Anet A6. Eerst kijken we iets nauwkeuriger naar de belangrijkste verschillen tussen de beide betaalbare Anet-modellen.
Anet A6 vs. Anet A8
Bij beide modellen gaat het om 3D-printer bouwsets, die vooral op detailniveau verschillen. Het meest relevante verschil tussen de Anet A6 en de Anet A8 is waarschijnlijk het grotere display van de A6 en de bediening met één knop. Het display van de Anet A6 geeft tot 12.864 pixels weer, terwijl het display van de A8 slechts 2.004 pixels behaalt. De Anet A8 wordt bediend via 5 bedieningsknoppen. De Anet A6 heeft daarentegen een éénknopsbediening met draaiknop. Het gebruikte mainboard is bij beide modellen inmiddels identiek.
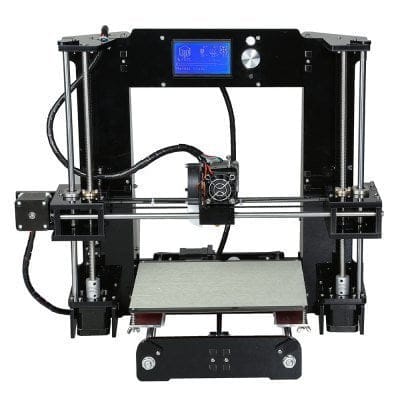
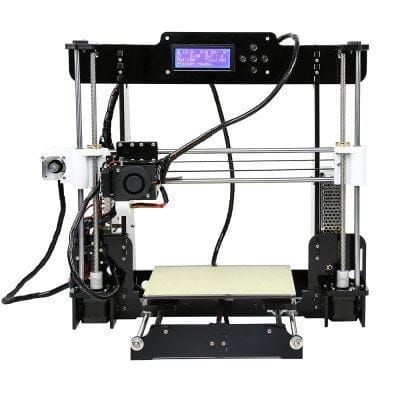
Een ander verschil is de geleiding van de X-as. De A8 heeft een verticale geleiding, beide assen lopen dus parallel boven elkaar, terwijl de geleiding van de assen van de Anet A6 horizontaal, dus naast elkaar, verloopt. Alle beugels van de A6 zijn van acryl. Beugels van het model A8 zijn deels via 3D-printen vervaardigd. Er is nog een verschil in de leveromvang. Bij de A6 zit een rol van 500 g wit PLA-filament. Bij de Anet A8 is hierop bespaard!
Inhoud van de verpakking
De bouwkits van de Anet A6 worden geleverd met alle benodigde onderdelen. Naast de behuizingdelen worden ook de benodigde schroeven, riemen, assen, geleidestangen enz. meegeleverd. Ook het gereedschap dat nodig is voor de montage is inbegrepen, zodat ook mensen die geen passend gereedschap bij de hand hebben, de printer kit zonder problemen in elkaar kunnen zetten. De fabrikant voegt zelfs een rol van 500g wit PLA-filament bij elk Anet A6-kit. Na de montage staat een eerste druktest niets meer in de weg.
Ontwerp en afwerking
De Anet A6 is gebaseerd op het Prusa-ontwerp van Josef Prusa en is nauw verbonden met het RepRap-tijdperk (rapid prototyping and rapid manufacturing). Door het open-source ontwerp zou het mogelijk zijn om de Anet A6 na te bouwen zonder gebruik te maken van de kant-en-klare printerset.
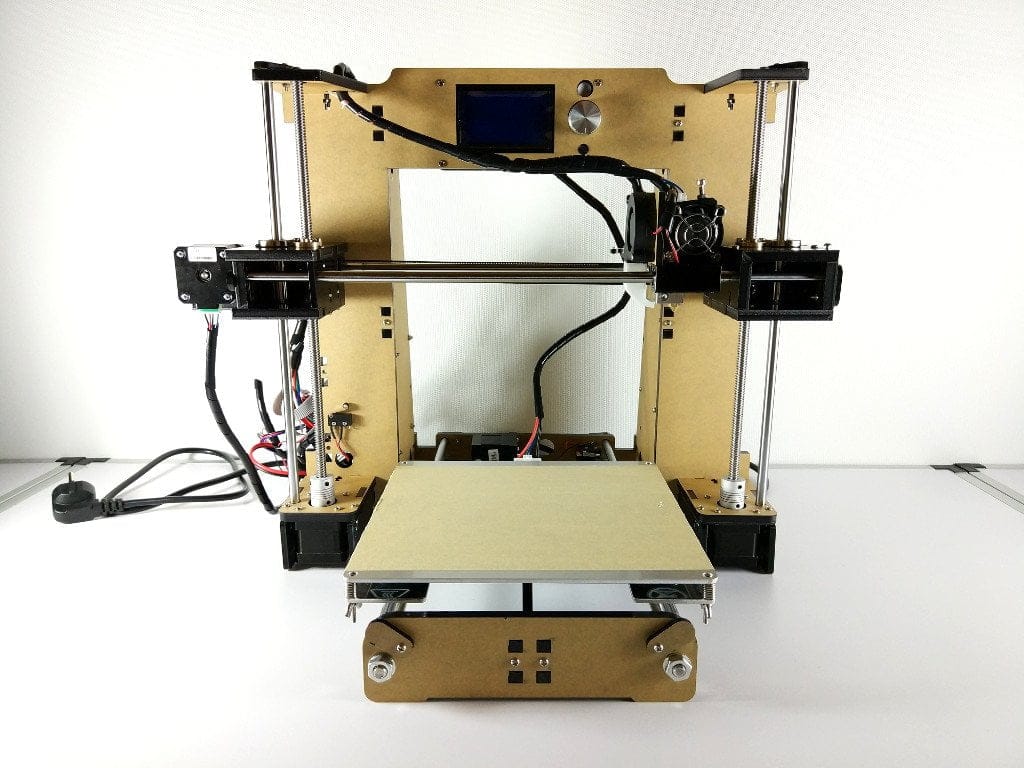
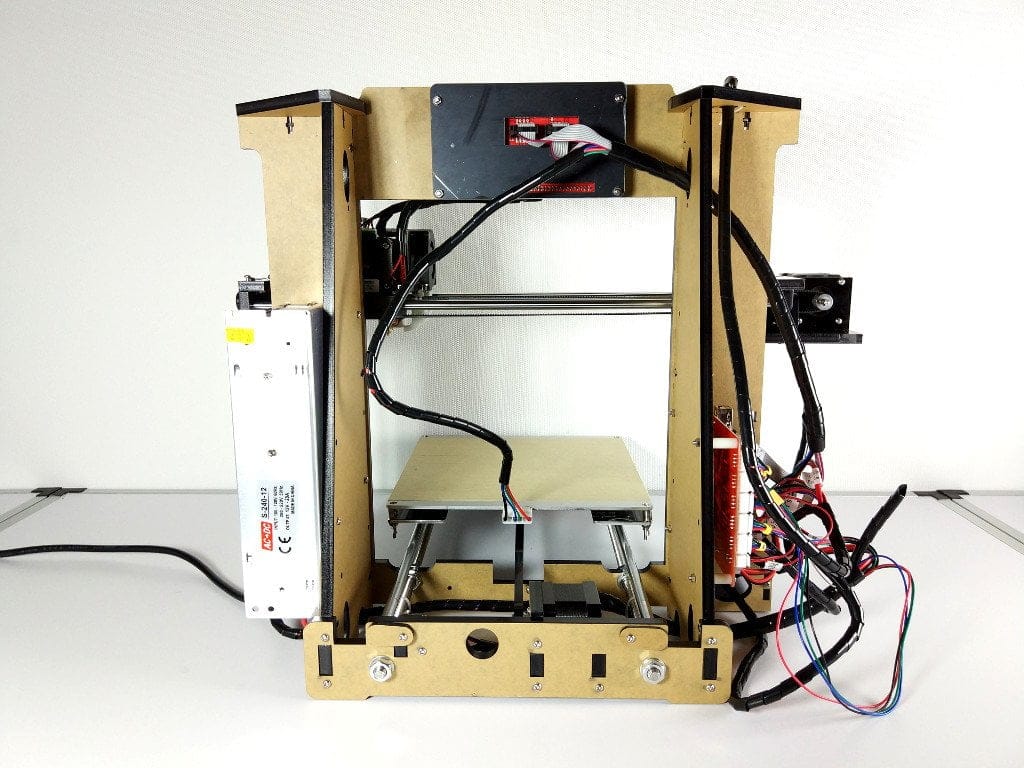
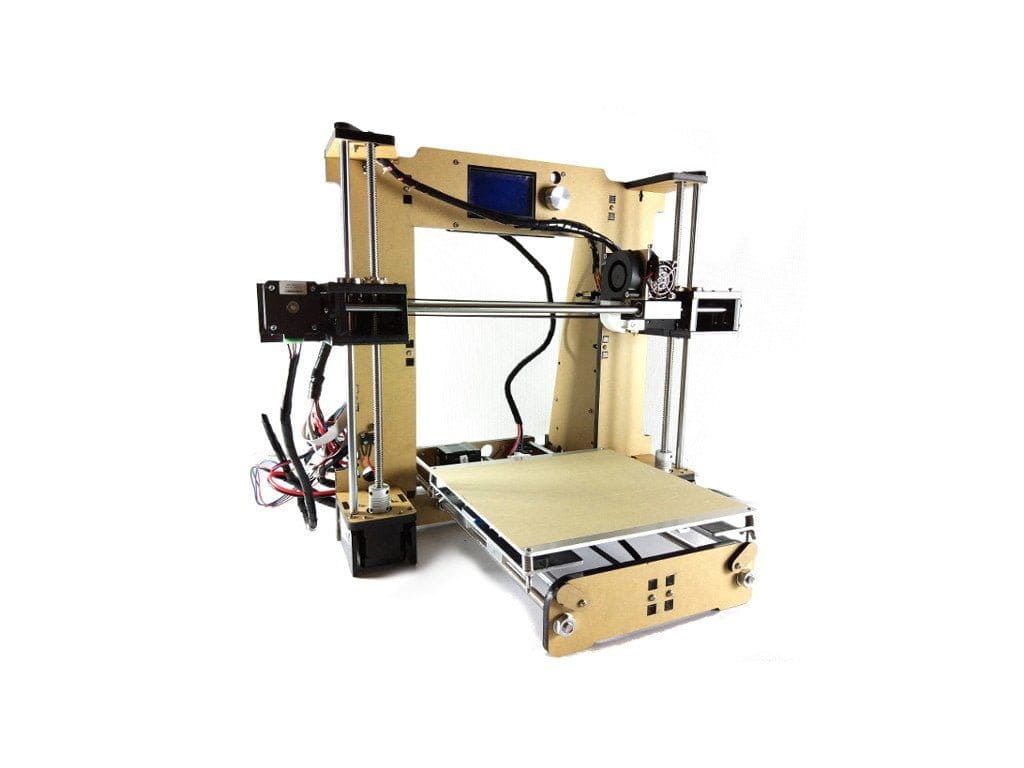
De afwerking van de printer is goed voor zijn prijs. Bij het geteste kit hoefden geen onderdelen nabewerkt te worden en pasten de onderdelen precies in elkaar en op elkaar als ze werden geschroefd. De meegeleverde stalen assen waren recht en lieten zich zonder problemen monteren. Desondanks zijn deze DIY printer-kits uit China altijd met de nodige voorzichtigheid te benaderen. De onderdelen van ons testkit waren weliswaar prima, maar het is absoluut geen zeldzaamheid om ook onnauwkeurige assen, een vervormd verwarmd bed of andere slecht verwerkte onderdelen aan te treffen!

Hardware
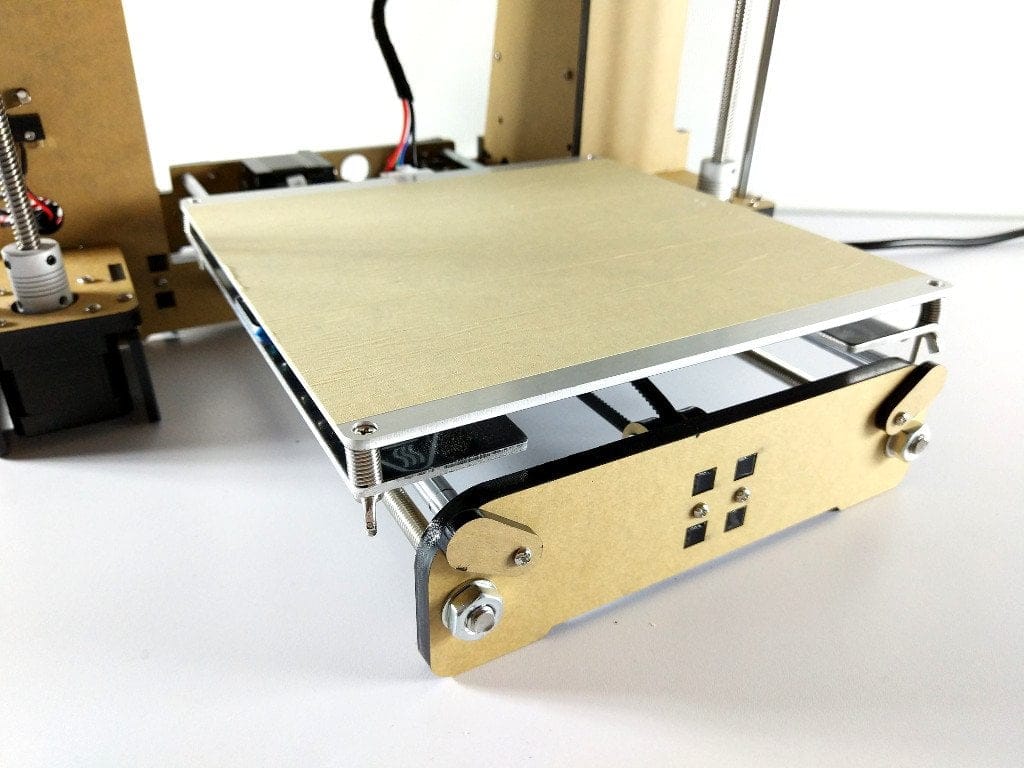
De drukruimte van de Anet A6 meet 220 x 220 x 250 mm. De extruder is van het type Direct Drive, waarbij de extruder zich direct boven de hotend bevindt en daardoor zorgt voor een hoger gewicht op de X-as. De dop of nozzle heeft een diameter van 0,4 mm. De drukbare laaghoogte ligt tussen 0,1 en 0,2 mm. Er wordt ondersteuning geboden voor filament van 1,75 mm uit verschillende materialen (genoemd zijn ABS / PLA / HIPS). De nauwkeurigheid van de X- en Y-as geeft Anet op als 0,012 mm. Die van de Z-as ligt op 0,004 mm. De gebruikte motoren zijn niet nader gespecificeerde NEMA17-stappenmotoren. Het mainboard is van het type Anet V2.0.
Montage van de Anet A6
Waar is de handleiding dan? Een geprinte handleiding wordt niet meegeleverd met het Anet A6-kit. In plaats daarvan voegt Anet een USB-kaartlezer bij in de vorm van een stick met een passende 16 GB micro SD-geheugenkaart. Naast de geïllustreerde handleiding staan op de geheugenkaart ook het slicer-programma “Cura”, de bijbehorende printerdrivers en testbestanden die zijn afgestemd op de A6 en direct na de montage kunnen worden geprint.
De meegeleverde bouwhandleiding is weliswaar grotendeels geïllustreerd, toch is het juist voor beginners verstandig om de videohandleiding op YouTube te volgen. De stap naar de Z-endstop werd zelfs volledig weggelaten in de geïllustreerde handleiding, wat aan het einde van de assemblage zeker tot veel frustratie zou hebben geleid. Maar ook op de videohandleiding van de fabrikant moet je niet 1-op-1 vertrouwen. De drager van het heatbed wordt in beide handleidingen verkeerd om gemonteerd, waardoor de riem niet parallel loopt.
In deze video kun je de assemblage van ons testexemplaar bekijken.
 Video afspelen op YouTube
Kalibratie van de Anet A6
Voordat je kunt beginnen met printen, moet de printer nog worden gekalibreerd. De Z- en X-as moeten parallel lopen, het verwarmde bed van de Y-as moet in het lood staan en ook de afstand tussen de nozzel en het verwarmde bed moet worden aangepast. De hoogte van het verwarmde bed kan worden gecorrigeerd via vier draadeinden met vleugelmoeren. De maximale afstand tot de nozzle mag niet meer dan 0,1 mm bedragen. Om deze afstand te bereiken leg je een velletje papier op het verwarmde bed. Als je de nozzle eroverheen rijdt, moet je een lichte weerstand op het papier voelen. Alle riemen van de printer moeten voldoende worden gespannen, anders ontstaan er onnauwkeurige printresultaten.
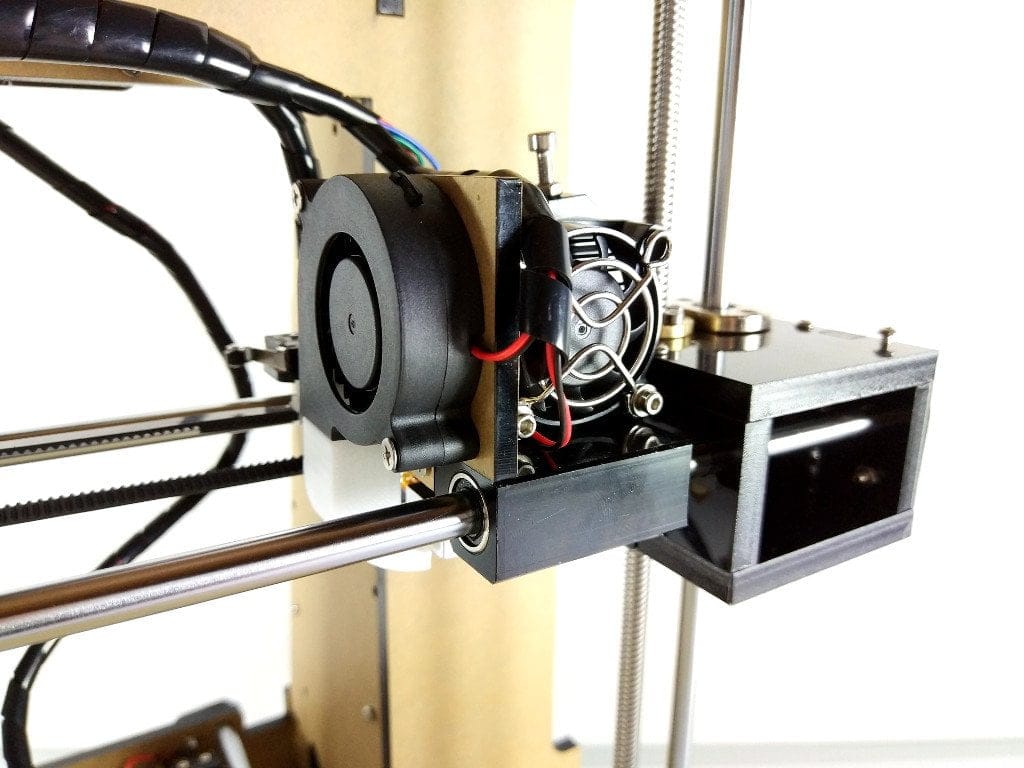
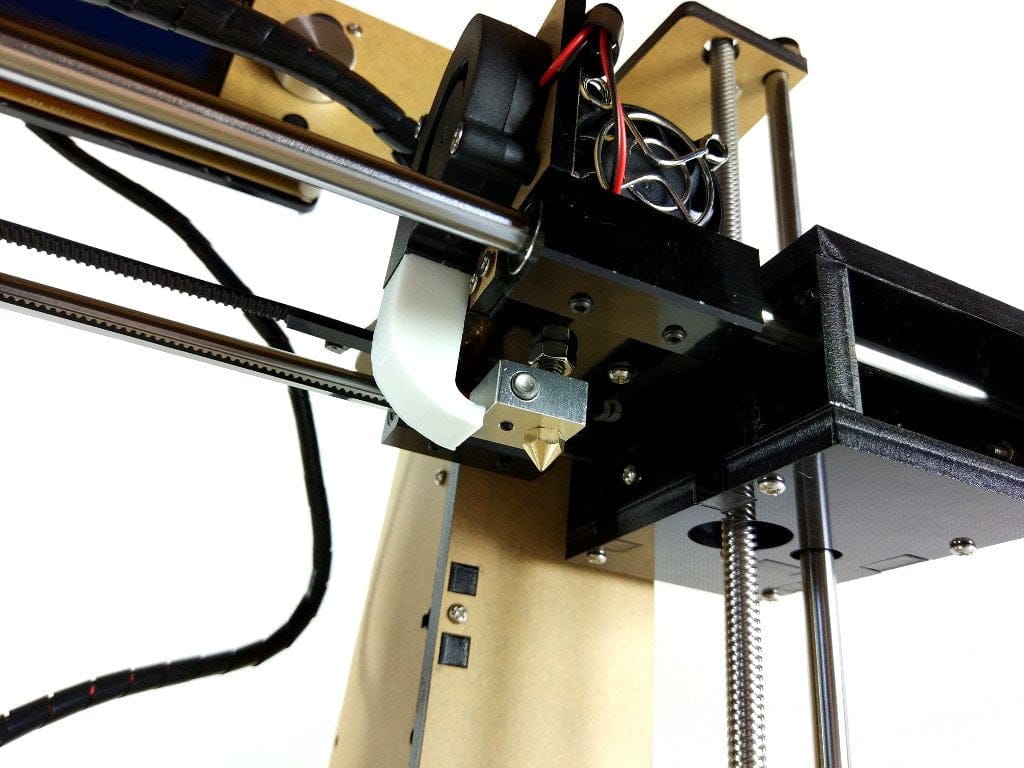
Een volgende stap is het invoeren van het filament. Om eerste ervaringen op te doen, kun je gerust gebruikmaken van het meegeleverde filament. Het filament wordt rechtstreeks in de extruder gevoerd. Daarvoor wordt de metalen veerhefboom omlaag gedrukt en het filament door de kleine opening geschoven. Vervolgens moet je het filament met wat gevoel langs het transportwiel en door een andere opening rechtstreeks in de nozzle voeren. Of het filament correct is ingevoerd, zie je aan vloeibaar filament dat uit de nozzle komt. Natuurlijk moet je de nozzle daarvoor voorverwarmen op ongeveer 200°C! Het filament kan worden verwijderd door een paar centimeter door de voorverwarmde nozzle te duwen, de hefboom omlaag te drukken en het filament met een zwaai naar boven eruit te trekken.
Voor een beter begrip hier nogmaals een video over het kalibreren van de Anet A6
 Video afspelen op YouTube
Eerste afdrukproeven
Als je de bovenstaande stappen correct hebt uitgevoerd, staat een eerste afdruk niets in de weg. Voor beginners is het aan te raden om eerst de afdrukbestanden te printen die op de SD-kaart meegeleverd zijn. Hiervoor steek je de SD-kaart in de daarvoor bestemde slot op het moederbord. Schakel vervolgens de Anet A6 in en kies de SD-kaart als printmedium. Het is ook mogelijk om te printen via een aangesloten computer. De verbinding tussen computer en printer tot stand brengen doe je via de USB-poort van het moederbord. De benodigde stuurprogramma's staan ook op de SD-kaart.
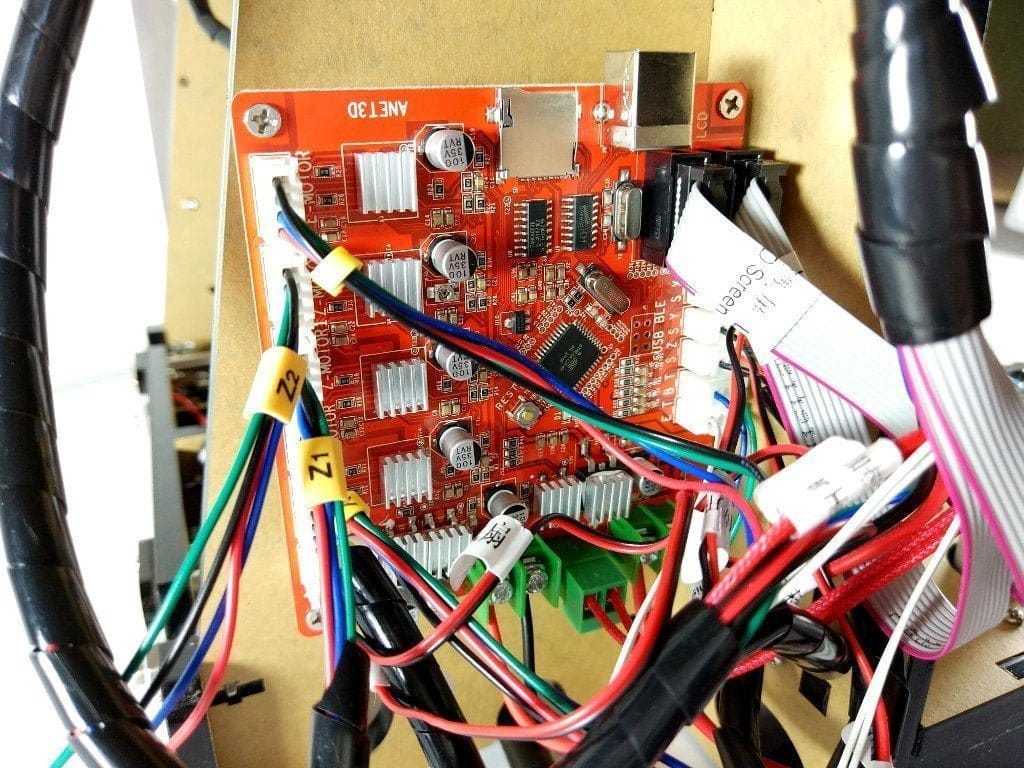
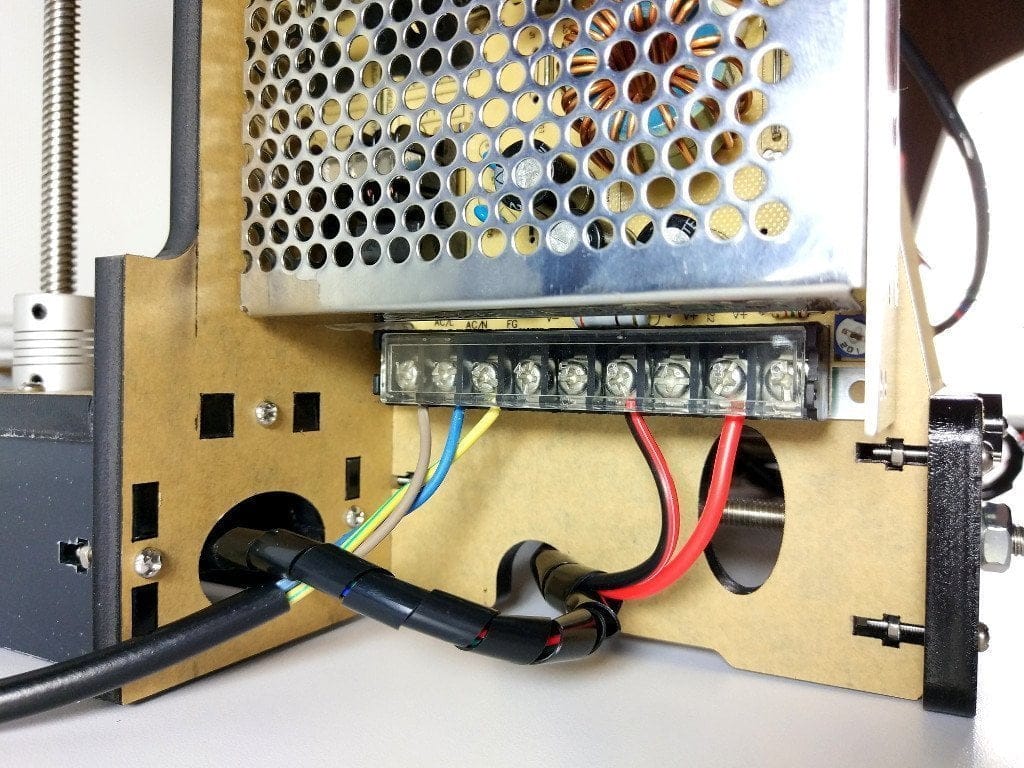
Als je een printopdracht start, verwarmen het verwarmbed en de nozzle zich naar de temperatuur die in het GCODE-bestand is meegegeven. De actuele temperatuur kan op het display worden afgelezen en bewaakt. De temperatuur van het verwarmbed ligt doorgaans tussen 50°C en 60°C. De nozzletemperatuur is afhankelijk van het gebruikte filament. De meeste filamentfabrikanten geven de bijbehorende printtemperaturen mee. Ook op het meegeleverde Anet-filament staan de printtemperaturen vermeld. Maar ook hier geldt: uitproberen! Bij onze eerste printpogingen was het verwarmbed standaard ingesteld op 50°C en de nozzle op 200°C. Betere printresultaten bereikten we met het Anet-filament echter bij 60°C en 210°C. Een aanbevolen eerste printtest is de "XYZ-calibration-cube". Deze kleine kubus is snel geprint en de nauwkeurigheid van de print kan met een schuifmaat worden nagemeten.
Onze eerste printervaringen met de Anet A6 zijn zeer positief. Als je alle stappen voor de ingebruikname volgt, kan ook de eerste printpoging slagen en een nauwkeurig resultaat opleveren. Vergeleken met veel duurdere kant-en-klare printers staat het printresultaat van de Anet A6 daar in geen enkel opzicht onder.
Een GCODE die is afgestemd op de Anet A6 voor de XYZ-calibratiekubus kun je hier downloaden: https://www.dropbox.com/s/u5dtx1a989sivrw/AA_xyzCalibration_cube.gcode
CAD en slicer
Eigen 3D-modellen maak je met zogenaamde "CAD-programma's". Een van de meest gebruiksvriendelijke voor beginners is "TinkerCAD", een "browsergebaseerde 3D-ontwerp- en -modelleringstool". Hiermee kun je direct beginnen met modelleren, zonder enige software te downloaden, en je voltooide 3D-model exporteren als STL-bestand. Gevorderde gebruikers moeten zeker een kijkje nemen bij "SketchUp". Dit gratis 3D-programma is weliswaar complexer, maar biedt ook beduidend meer modelleringsmogelijkheden.
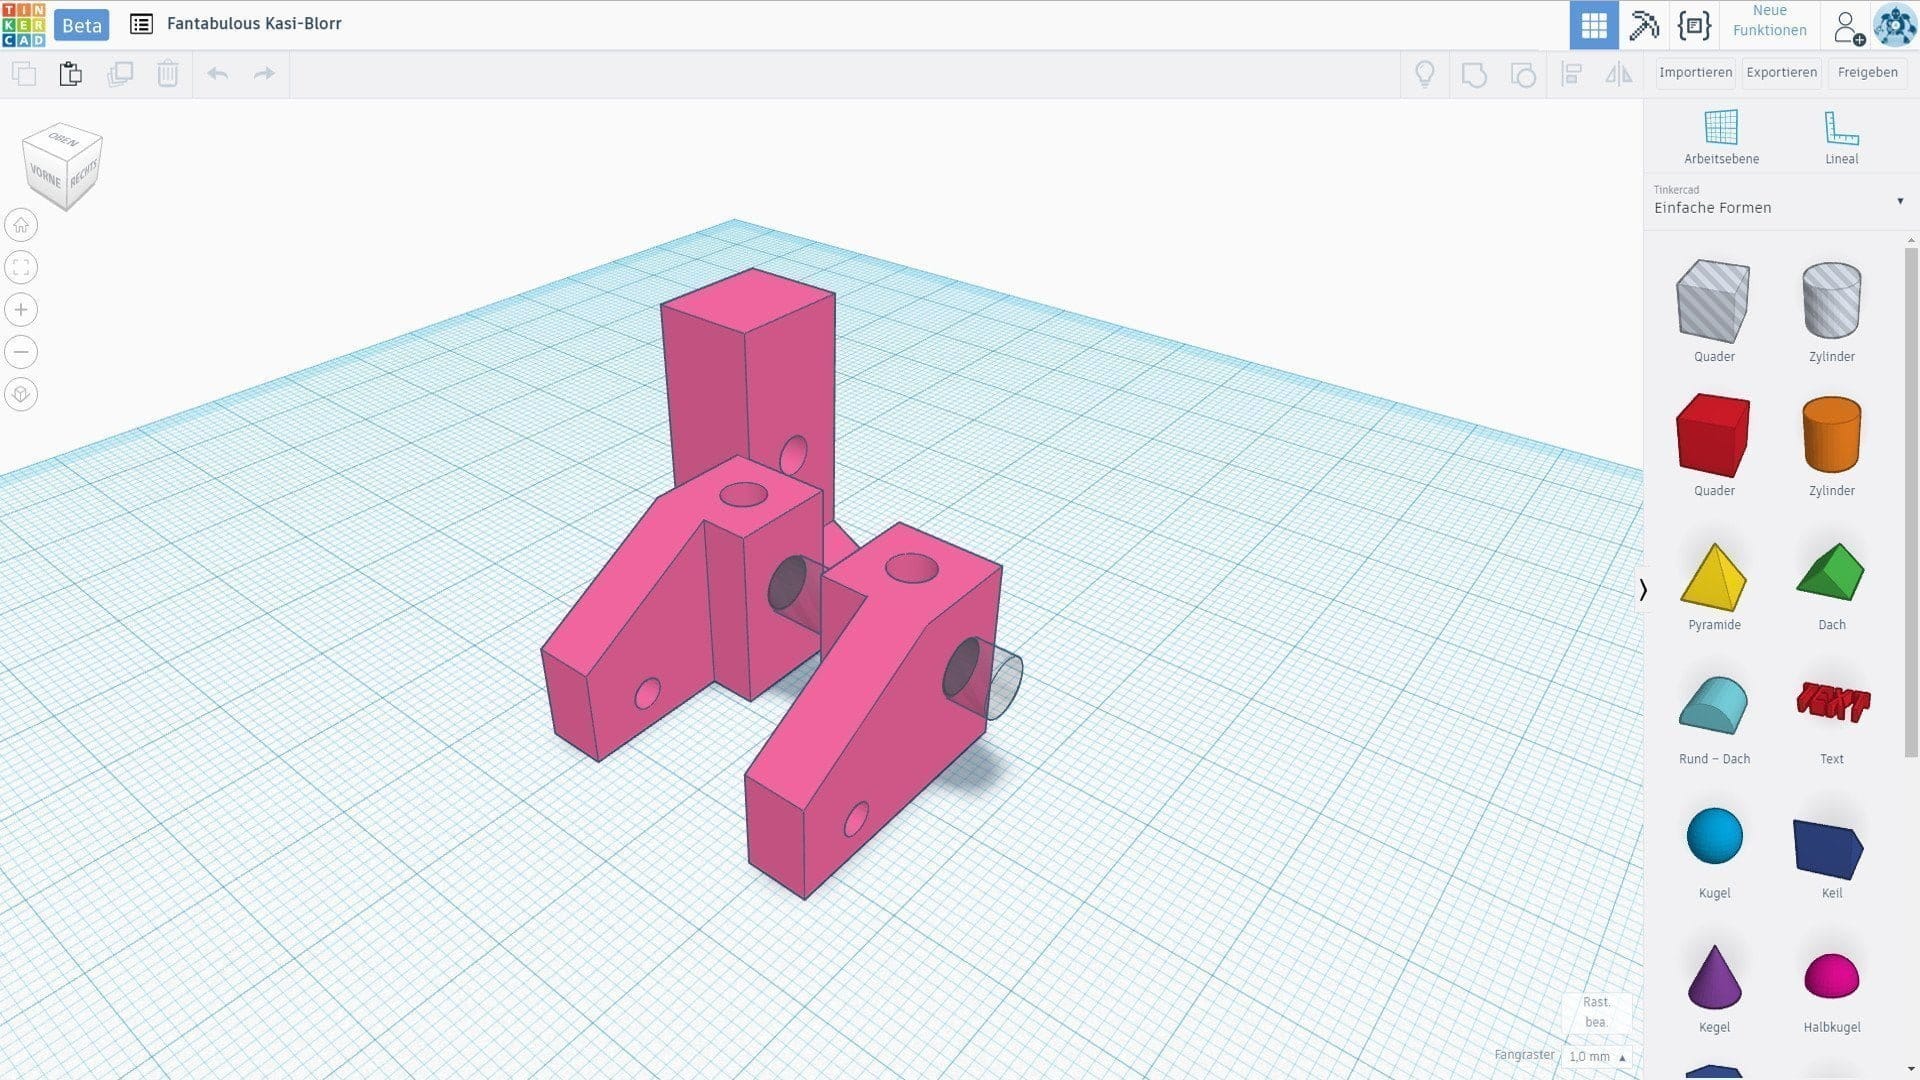
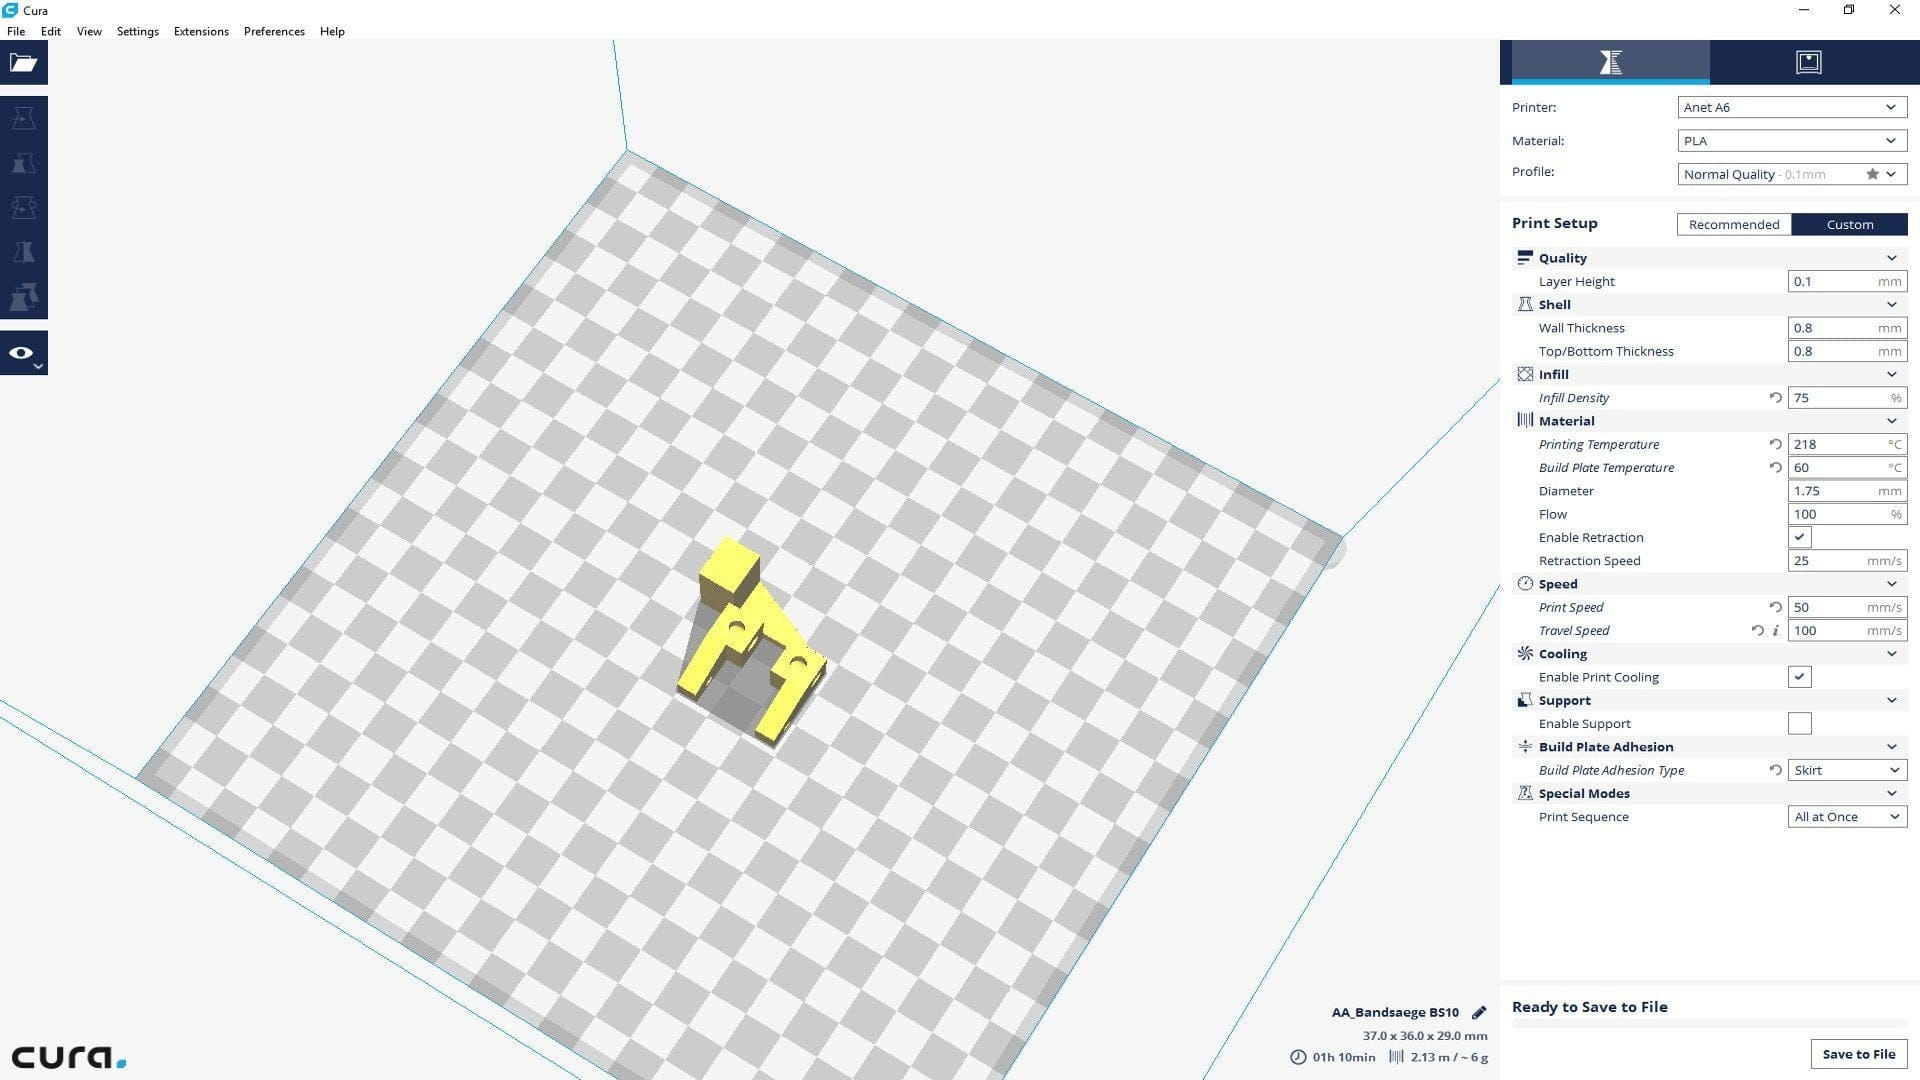
Als je een 3D-model hebt gemaakt en als STL-bestand hebt opgeslagen, heb je een zogenaamd "slicer-programma" nodig om er een printbaar GCODE-bestand van te maken. De bekendste gratis 3D-slicer is "Cura". Als je Cura hebt gedownload en geïnstalleerd, moet je een nieuw 3D-printerprofiel aanmaken met de bijpassende Anet A6-parameters. Beginners kunnen ook gebruikmaken van het kant-en-klare profiel van "maciekish". Het 3D-model in STL-indeling wordt nu in Cura geïmporteerd. Vervolgens zijn er talloze printparameters in te stellen. Naast de snelheden kunnen onder andere de laagdikte, de vulling en andere parameters als GCODE worden meegestuurd. Daarnaast krijg je een voorbeeldweergave van hoe de print zal verlopen, hoe lang hij zal duren en hoeveel filament er wordt verbruikt. De GCODE kan worden geëxporteerd naar de SD-kaart, of je print direct via Cura, mits Cura via de USB-poort is verbonden met de Anet A6.
Anet A6 verbeteringen
Een DIY 3D-printer is vaak een uitgebreid knutselproject, waarbij men graag onderdelen vervangt om nog betere printresultaten te krijgen. Enerzijds zijn er printbare verbeteringen die relatief eenvoudig te realiseren zijn, maar er zijn ook uitgebreide modificaties die de oorspronkelijke Anet A6 ingrijpend veranderen. Een overzicht van mogelijke modificaties vind je hieronder. Veel van de hier vermelde verbeteringen hebben wij al uitgebreid zelf getest.
Drukbare verbeteringen
Fan-Duct (ventilator): Deze verbetering zorgt voor een gelijkmatige koeling van het filament en behoort tot de belangrijkste printbare verbeteringen.
Y-riem spanner: Om te zorgen dat de riem van de Y-as strak blijft zitten, is het aan te raden deze riemspanner te printen.
Y-belt spanrol door Photograaf16
X-belttensioner: Ook de riem van de X-as mag absoluut niet los zitten. Deze riemspanner biedt een goede oplossing.
X-beltspanner door vernierroger
Table Nut Cover (verwarmingstabelschroeven): Met deze verbetering is het verwarmingsplateau nog eenvoudiger te kalibreren.
Filament Guide (filamentgeleider): Om te voorkomen dat het filament in de knoop raakt, is deze praktische filamentgeleider bedoeld, die het filament gelijkmatig naar de extruder leidt.
Tablet filamentgeleiding door CanalVap
Uitwisselbare verbeteringen
Igus glijlager (RJ4JP-01-08): Een van onze eerste niet-drukbare verbeteringen was het vervangen van de originele kogellagers door de Igus glijlagers RJ4JP-01-08. De volledig kunststof glijlagers zijn gemaakt van een speciale iglidur® kunststof, die bijzonder slijtvast en zelfsmorend is. Een voordeel van de Igus glijlagers ten opzichte van de fabrieksmatig geplaatste LM8UU lineaire lagers, is het lagere geluidsniveau en het onderhoudsvrije karakter. Om over te schakelen op de Igus RJ4JP-01-08 heb je in totaal 8 van dit soort glijlagers nodig, die al verkrijgbaar zijn vanaf 2€ per stuk.
Igus precieze aluminium as (AWMP-08): De stalen assen die bij het Anet A6 printerkit worden geleverd, zijn niet van bijzondere kwaliteit. Wie op zoek is naar een betaalbaar alternatief, kan een blik werpen op de Igus precieze aluminium assen. Deze geanodiseerde massief aluminium assen zijn rechtstreeks bij Igus verkrijgbaar vanaf 8,65 € per meter. Uiteraard kun je de assen ook direct op de juiste maat laten zagen. In onze test zijn de assen van de X-as vervangen door twee AWMP-08 en vier Igus RJ4JP-01-08. De carriage glijdt over de X-as weliswaar wat stroever, maar de verminderde geluidsniveau is duidelijk waarneembaar. Ook het drukresultaat lijkt accurater.
GT2-tandriem en katrollen: Het vervangen van de originele tandriemen en katrollen is een deugddoende verbetering. Helaas heeft Anet een zeer stijve tandriem gebruikt die bij toenemende spanning relatief snel verslechtert. Ook het overstappen op katrollen met 20 tanden is interessant. Katrollen met meer tanden maken een hogere printsnelheid mogelijk. Een katrol met minder tanden zorgt juist voor een nauwkeuriger printresultaat. Als je de katrollen en de tandriem verwisselt, zorg er dan zeker voor dat de stappeninstellingen nog steeds correct zijn.
- 16 tanden: 100 stappen/mm
- 20 tanden: 80 stappen/mm
- 25 tanden: 64 stappen/mm
GT2-riemaandrijving met katrollen
E3D-V6 Bowden: Interessant is ook een ombouw van de direct extruder naar de E3D-V6 Bowden extruder. Het voordeel van een bowden-ombouw is het lagere gewicht op de X-as, waardoor nauwkeurigere prints bij een hogere printsnelheid mogelijk zijn. Tegelijkertijd wordt de afstand tussen extruder en nozzle echter vergroot, waardoor juist zeer zachte filamenten met een bowden-set-up zeer moeilijk te printen zijn. Wie graag wil wisselen, kan gebruikmaken van een nabouw van de E3D-V6 Bowden extruder, die al vanaf 7 € verkrijgbaar is. Uiteraard moet ook de slede van de X-as overeenkomstig worden omgebouwd naar bowden. Een zeer goed ontwerp met de mooie naam "Frankenstein" is te vinden op Thingiverse.
Inductieve/capacitieve nabijheidssensor: Het voortdurend opnieuw uitlijnen van het verwarmde bed kan na verloop van tijd snel frustrerend worden. Een capacitieve of inductieve nabijheidssensor, die de Z-eindstop vervangt, biedt uitkomst. De nabijheidssensor wordt direct op de extruder-sleep gemonteerd. Handmatig corrigeren van de afstands hoogte tussen de nozzle en het verwarmde bed is daarna niet meer nodig. Om een dergelijke "autolevel" ombouw te laten slagen, moet er een andere firmware op het moederbord van de Anet A6 worden geflasht. De welbekendste alternatieve firmware voor de Anet A6 en Anet A8-printerreeks is de zogenaamde "SkyNet 3D"-firmware. Ook bij de sensoren zelf is er het nodige om rekening mee te houden. Een capacitieve sensor kies je het beste als je op een glazen oppervlak print, aangezien een inductieve sensor geen glas herkent. Een inductieve sensor werkt daarentegen meestal nauwkeuriger, herkent voornamelijk metalen objecten. Je moet ook letten op de spanning waarmee de nabijheidsschakelaar wordt bediend. Meestal worden de sensoren bediend met 6 tot 36 volt. Sommige sensoren kunnen ook met slechts 5 volt worden bediend, maar dan zijn meetfouten geen uitzondering. Opdat de sensor door het Anet-moederbord correct wordt herkend, is het aan te raden een optokoppelaar ertussen te plaatsen, zodat er bij het schakelen geen restspanning overblijft.
Glasplaat als drukoppervlak: Als het filament niet goed blijft hechten, of als je niet constant het Bluetape hoeft te vervangen, kun je overstappen op glas als drukoppervlak. Een geschikte glasplaat (215 x 215 mm) kunnen de meeste gespecialiseerde winkels voor je op maat snijden. Als alternatief kun je een kant-en-klare op maat gemaakte borosilicaatglasplaat kopen. Het voordeel van glas is de uitstekende hechting, het gemakkelijke onderhoud en het zeer gladde drukresultaat. Als de print niet direct op het glas hecht, kun je een beetje haarspray gebruiken om een betere ondergrondse structuur te creëren. Als het filament nog steeds niet hecht, kun je de glasoppervlakte bedekken met een dunne laag UHU-stift. Elk nog zo taai filament hecht daarmee gegarandeerd!
Onze conclusie
Neerzetten en meteen printen zit er bij de Anet A6 niet in. Bij deze 3D-printer moet je zelf aan de slag, want je krijgt alleen de onderdelen die nodig zijn voor de montage van een werkende 3D-printer. De gebruiksvriendelijkheid voor beginners is matig. De handleiding bevat deels fouten en je dient je eerst uitgebreid in te lezen in het onderwerp "Anet A6". Ook nadat je de 3D-printer eindelijk na uren hebt gemonteerd, moet je nog kalibreren en afstellen om nette printresultaten te behalen.
Wie juist graag knutselt en plezier beleeft aan het DIY-hobby, voor wie is de Anet A6 een van de goedkoopste manieren om een werkende 3D-printer in elkaar te zetten. Als je alle onderdelen afzonderlijk zou aanschaffen, kom je waarschijnlijk duurder uit dan bij het direct kopen van het Anet A6 printkit. De printer-kits Anet A6 en A8 worden nu op kostprijs geproduceerd. Anet ziet daarbij wel af van ondersteuning en helaas leidt de kwaliteitscontrole eronder. Hoewel je geluk kunt hebben en alle onderdelen precies passen, is het zeker mogelijk een kit te krijgen met bijvoorbeeld kromme assen, gebrekkige schroefdraad of een vervormde verwarmingsplaat.
Samenvattend kun je zeggen dat de Anet A6 Printer-Kit de moeite waard is. Het modificatiepotentieel is grenzeloos en ook de printkwaliteit overtuigt. Wie goedkoop wilt beginnen met 3D-printen, moet zeker de Anet A6 Printer-Kit overwegen!
Technische gegevens
Algemeen
- Model
- Anet A6
- Type
- FDM-printer
- Materiaal behuizing
- Acryl
- Moederbord
- Anet V2.0
- Printsnelheid
- 40 - 120 mm/s
- XY-nauwkeurigheid
- 0,012 mm
- Z-nauwkeurigheid
- 0,004 mm
- Formaat
- 48,00 x 40,00 x 40,00 cm
- Gewicht
- 9 kg
Mondstuk (Nozzle)
- Type
- Single
- Diameter
- 0,4 mm
- Temperatuur
- tot 260°C
- Laaghoogte
- 0,1 - 0,4 mm
Printbed
- Printbedgrootte
- 220 x 220 x 250 mm
- Verwarmd printbed
- Ja
Extruder
- Type
- Direct
- Materiaal
- 1,75 mm ABS, HIPS, PLA enzovoort
Reacties (10)
In je video's zie ik een glasplaat op het drukbed. Welke is dat en waar krijg je die? Dank je
Hoi, het glazen paneel heb ik zelf op maat gesneden uit glas van een fotolijst. Kosten ongeveer 3€. Je kunt natuurlijk ook op maat gesneden panelen kopen, maar die zijn een stuk duurder. Een glassnijder is ook al te verkrijgen vanaf enkele euro's.
Hallo, heb je SkyNet al met de Anet A6 getest? Ik heb gisteren de sensor besteld, maar weet niet precies wat ik ermee moet doen. Kan ik hem direct aansluiten of heb ik een optokoppelaar nodig, zoals je schrijft?
Hi, SkyNet zal ik de komende dagen flashen. Ik had nog gewacht omdat de LJC18A3-H-Z/BX met verzending uit DE op Amazon uitverkocht was (nu weer verkrijgbaar!). Ik heb de sensor nu hier liggen. Welke heb jij besteld? De LJC18A3-H-Z/BX NPN NO zou eventueel zelfs met 5V zonder optokoppelaar gebruikt kunnen worden. Geen idee hoe onnauwkeurig de meetresultaten dan zijn. Dat ga ik nog wel uitproberen.
Kort en krachtig! Echt veel dank voor deze uitgebreide Anet A6-test. Ik heb de printer zojuist bij Gearbest besteld en ben helemaal enthousiast. Hoe lang denken jullie dat de verzending duurt?
Hallo,
Bedankt voor de uitgebreide test, die mij erg heeft geholpen bij mijn eerste stappen met de Anet A6. Op basis van mijn ervaring met de printer zou ik hier graag een [bericht] willen plaatsen, misschien helpt het de één of de ander.
Uitwisselbare verbeteringen:
1. Naar mijn mening hoort een andere houder voor het heatbed helemaal bovenaan de lijst te staan. De meegeleverde ‘H’ is veel te zacht en zwak. Hij vervormt voortdurend: a) tijdens het opwarmen en b) onder de spanning van de veren en schroeven voor het afstellen van het bed. Ik heb de houder vervangen door deze en ben erg tevreden met het resultaat: ruthex Heatbedholder / Heizbetthalter – Anet A8 A6 E10. Kost ongeveer 30 euro bij een grote onlinewinkel. Niet goedkoop, maar het is onder andere de moeite waard vanwege de meegeleverde plaatjes, die tussen de houder en de Y-beltbevestiging kunnen worden geschroefd om de riemgeleiding te verbeteren.
2. Vervanging van de veren voor de verwarmingstafelkalibratie door siliconen buffers. Voordeel: veren onder permanente druk rekken uit en worden zacht. Het bed moet vaak opnieuw worden gekalibreerd. Siliconen verbetert de stabiliteit enorm. Passende buffers zijn verkrijgbaar bij: https://shop.bohrers.de/silikonpuffer-4stk.html
3. Silcawool-isolatie tussen het verwarmingsbed en de bedhouder. Dit zorgt voor minder warmteverlies en een snellere opwarmtijd van het verwarmingsbed. Een passende mat in de formaat van het verwarmingsbed is hier bijvoorbeeld verkrijgbaar: https://shop.bohrers.de/heizbettisolierung-silcawool-220-220-13mm-285.html
Samen met 15mm siliconenbuffers en de nieuwe bedhouder zorgt dit bij mij voor uitstekende drukresultaten.
4. Alternatief voor de borosilicaat glazen plaat: Ik heb de glazen plaat van Anycubic (ANYCUBIC Ultrabase 3D) aangeschaft. Deze wordt eenvoudig op het aluminium verwarmingsbed geplakt. Bovendien heeft deze afgeschuinde randen, waardoor je ook bij gemonteerde plaat bij de schroeven van het verwarmingsbed kunt komen.
Bij deze glazen plaat kun je zonder enige extra hechtingsverbeterspray (haarlak, UGL-lijmstift of iets dergelijks) werken. PLA druk ik bij een bedtemperatuur van 50-60 graden. Daarbij hecht de PLA rotsvast aan de glazen plaat (mits alles correct is afgesteld). Als het verwarmingsbed na het printen is afgekoeld tot ongeveer 30 graden, laat het geprinte object zich vanzelf los van het glasoppervlak en kan het eenvoudig worden verwijderd. Aangezien er geen extra hechtingsverbeterspray nodig is, blijft de glazen plaat eigenlijk altijd schoon en hoeft hij slechts zelden met alcohol/glasreiniger te worden gereinigd.
Drukbare verbeteringen:
1. A6 Flexible Filament Guide: https://www.thingiverse.com/thing:2242903
Dit is eigenlijk bedoeld om flexfilament makkelijker te verwerken/in te brengen, maar vergemakkelijkt ook enorm de filamentwissel van normaal filament. De methode die ook in dit artikel wordt beschreven, waarbij het filament eerst door de hete nozzel wordt geduwd en dan met een ruk omhoog uit de extruder wordt getrokken, leidde bij mij in 7 van de 10 pogingen tot een verstopte extruder (of de throat richting de nozzle). Het elke keer bij een filamentwissel de extruder moeten demonteren is vervelend. Met deze printable extensie gaat de filamentwissel nu probleemloos. Ik knip het filament boven de invoer van de extruder af en laat de extruder (uiteraard bij warme nozzle) zolang filament extruderen tot er onderaan niets meer uitkomt (ongeveer 40-50 mm). Vervolgens voer ik het nieuwe filament bovenaan zo in dat het net door de extruder wordt gepakt en laat ik het weer extruderen. Het nieuwe filament wordt door de extruder iets rechtgetrokken terwijl het naar beneden wordt geduwd en duwt dan het oude filament uit de nozzle. Je moet natuurlijk zolang extruderen tot het nieuwe filament onderaan uitkomt. Deze soort filamentwissel kost uiteraard meer filament (ongeveer 5 cm van het oude en een paar cm van het nieuwe), dan wanneer je het filament omhoog eruit trekt. Ik vind het het echter waard, omdat ik niet permanent de extruder hoef te demonteren.
Nog een paar opmerkingen bij het artikel:
1. Er bestaat geen Anet Board V2.0. Het versienummer dat op het display wordt weergegeven, verwijst naar de firmware. Het board is nog steeds versie 1, eventueel aangevuld met een revisienummer. Op het board dat in november met mijn A6 werd meegeleverd, stond nog ‘V1.0’. Op het board dat ik extra had besteld voor test- en knutselwerk stond ‘V1.5’ gedrukt.
2. GT2-riem en schijven: Alleen poelies met 20 tanden/inch monteren heeft geen enkele zin, omdat de meegeleverde riem 16 tanden/inch heeft. Je moet ook de riemen vervangen. Bovendien moet ER dringend op gewezen worden dat de instellingen voor steps per mm in de instellingen van de printer aangepast moeten worden. Als je blijft printen met de instellingen voor de oude riemen met 16 tanden, worden de geprinte onderdelen te groot. De instellingen voor de X- en Y-as moeten worden gewijzigd in 80 steps/mm, zodat de prints (qua grootte) weer kloppen.
3. Y-Belt Tensioner (riemspanner): Riemspanners zoals die waarnaar hierboven wordt gelinkt, kun je beter niet gebruiken zonder een zogenoemde ‘Frame Brace’, zoals deze: https://www.thingiverse.com/thing:1896013
Zo'n versteviging voorkomt dat de voorste bevestigingsplaat, waaraan de riemspanner zit, in het midden verbuigt (door de druk van de schroef) en eventueel zelfs breekt als je de schroef per ongeluk te strak aandraait.
Oh ja, en nog een tip uit eigen ervaring: als de afdrukken niet worden zoals verwacht, doordat lagen steeds worden verschoven, controleer dan naast alle andere mogelijke foutbronnen (riemspenning, losse schroeven, assen waarop de printkop en verwarmde printplaat bewegen, etc.) ook of de hotend niet wiebelt. De printkop wordt weliswaar gemonteerd meegeleverd met de bouwkits, maar dat betekent niet dat deze ook correct is geassembleerd. Aan de hotend zit een moer die eigenlijk als kontermoer onder de plaat moet zitten, waar de hotend doorheen naar de extruder wordt geleid (printkopkar). Bij mij bevond deze moer zich direct aan het verwarmingsblok, dus aan het verkeerde einde van de hotend. Daardoor wiebelde het tijdens snelle bewegingen van de printkop als een zwaaiend lamstaartje heen en weer, wat uiteindelijk leidde tot het verschuiven van lagen tijdens het printen. Nadat ik de moer onder het printkarretje goed had aandraaien, print de printer nu ook echt goed.
Hi Stephan, bedankt voor de zeer uitgebreide bijdrage en de nuttige tips. Ik heb de informatie over de stappen bij de poelie- en distributieriemsvervangingsklus hierboven toegevoegd. In de winter zal ik zeker weer meer tijd voor de A6 hebben. Dan wordt het artikel volledig herzien :).
Hallo,
ik ben bezig met het opbouwen van mijn Anet A6 en wil gelijk vanaf het begin de door jou genoemde verbeteringen inbouwen.
Heb je bij de assen alleen die van de X-as vervangen door precisie-aluminium assen, of ook die van de andere assen?
Bedankt en vriendelijke groet
Bedankt, dat was enorm helpend.
Hallo,
Ik heb het probleem dat de X-as houder bovenin het dak komt, dus tegen de schroeven helemaal bovenaan of, als je deze verwijdert, tegen het acryl.
Hierdoor kom ik dus helemaal niet op 240mm (250 staat niet eens in de firmware, controleerbaar in de handmatige positie-aanpassingsmodus)
Is daar een oplossing voor?
Het is trouwens nooit 500 g. Misschien 50?
Hoe hebben jullie de kabels van de extruder naar het moederbord gelegd? Bij mij klemmen ze vast tussen de linker stangen en de extruder